وصف المشروع
8– خط إنتاج لاصق البلاط الأوتوماتيكي بقدرة 10 طن/ساعة في الكويت
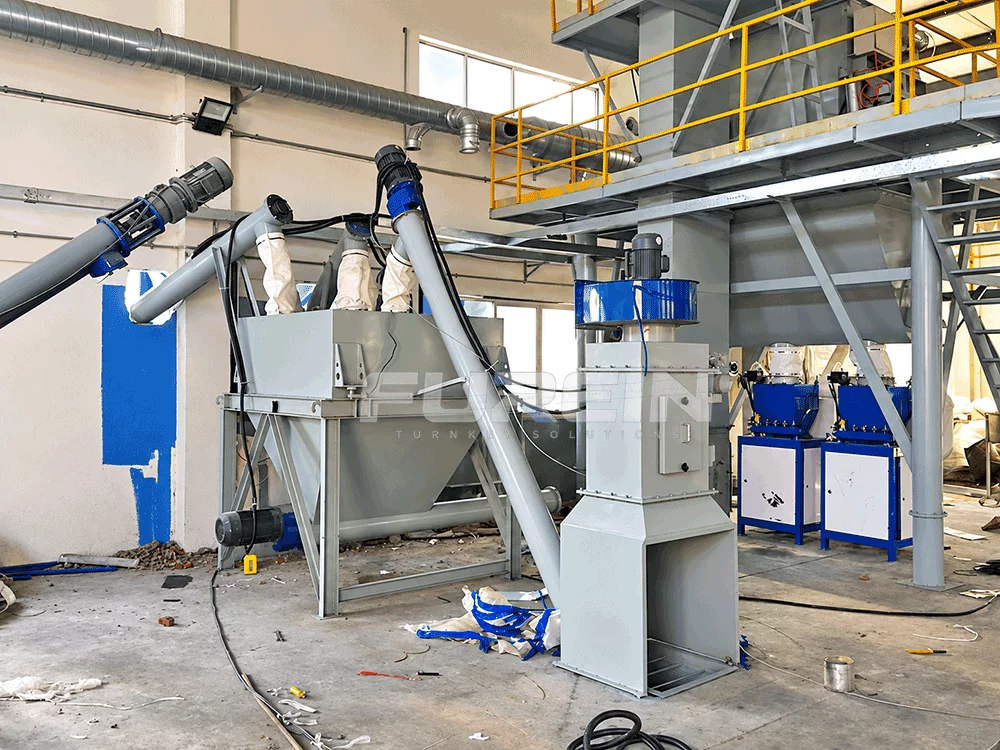
هذا المشروع عبارة عن 8-10 طن/ساعة خط إنتاج لاصق البلاط الأوتوماتيكي تم تركيبه في الكويت.
خطط العميل لإنتاج لاصق البلاط في 25 أكياس صمام كجم. خط الإنتاج اللازم للتعامل مع الرمال, يبني, مواد مسحوقية أخرى وإضافات صغيرة, أثناء استكمال تخزين المواد, الوزن التلقائي, الخلط والتعبئة في نظام واحد.
كان لدى العميل أيضًا عدة شروط واضحة للمشروع منذ البداية:
- القدرة المستهدفة 8-10 طن في الساعة;
- 25 التعبئة كيس صمام كجم;
- أربع صوامع للمواد الخام;
- تقريبًا 20 × 15 م منطقة التثبيت المتاحة;
- 415 الخامس / 50 هرتز إمدادات الطاقة المحلية;
- الوزن والخلط التلقائي;
- السيطرة المركزية;
- جمع الغبار;
- وإيلاء اهتمام خاص لبيئة العمل ذات درجات الحرارة المرتفعة في الكويت.
تحدد هذه المتطلبات كيفية تكوين خط الإنتاج.
لمحة سريعة عن خط إنتاج لاصق البلاط في الكويت
| غرض | تكوين المشروع |
|---|---|
| طلب | لاصق البلاط |
| موقع | الكويت |
| سعة | 8-10 طن/ساعة |
| الحزمة الرئيسية | 25 كيس صمام كجم |
| حجم الرمال | تقريبا. 500 ميكرومتر |
| المواد الخام الرئيسية | رمل, يبني, مواد مسحوقية أخرى, المضافات |
| ترتيب الصومعة الرئيسي | 60 م³ + 50 م³ × 2 + 25 م³ |
| التغذية المضافة | يدوي |
| خلاط | خلاط مجداف ذو عمودين |
| مزود الطاقة | 415 الخامس / 50 هرتز |
| منطقة التثبيت المقترحة | تقريبا. 20 × 15 م |
| يتحكم | التحكم الآلي المركزي |
ما الذي يحتاج العميل إلى إنتاجه؟?
عندما ناقشنا لأول مرة مشروع تصنيع الملاط الجاف مع العميل الكويتي, لم تكن النقطة الأساسية مجرد الإخراج المطلوب لخط لاصق البلاط. كنا بحاجة أولًا إلى فهم كيفية دخول المواد الخام إلى المصنع وكيفية التعامل مع كل مادة. في هذا المشروع, خطط العميل لاستخدام الرمال, الاسمنت السائب, مادة مسحوقية أخرى وكمية صغيرة من المواد المضافة. سيتم تغذية الرمال من أكياس ضخمة الحجم أو من نقطة التغذية, يتم رفعها بواسطة مصعد الدلو وتخزينها في قسمين 50 صوامع رملية م³. سيتم تسليم الأسمنت السائب بواسطة ناقلة الأسمنت ونقله بالهواء المضغوط إلى 60 م³ صومعة الاسمنت, بينما سيتم نقل مادة المسحوق الأخرى إلى 25 صومعة مسحوق متر مكعب من خلال نظام تغذية ونقل هوائي منفصل.
للإضافات الصغيرة, لم ننصح بجعل النظام معقدًا دون داعٍ. منذ أن كانت الجرعة محدودة, كانت التغذية اليدوية أكثر عملية بالنسبة لمصنع لصق البلاط هذا. من تجربتنا خلال المناقشة, وهذه إحدى النقاط التي يجب التأكد منها مبكرًا عند تصميم خط إنتاج لاصق البلاط. عدد المواد الخام, كيف وصلوا إلى المصنع, ما إذا كانت الرمال مجففة بالفعل, حجم الحقيبة المطلوبة, تؤثر دقة الوزن ومساحة ورشة العمل المتاحة على التكوين النهائي. ولذلك قمنا بترتيب نظام التغذية والتخزين وفقًا لطريقة التوريد والاستهلاك الفعلي لكل مادة, بدلاً من استخدام نفس طريقة التغذية لكل مكون.
لماذا تم استخدام أربع صوامع?
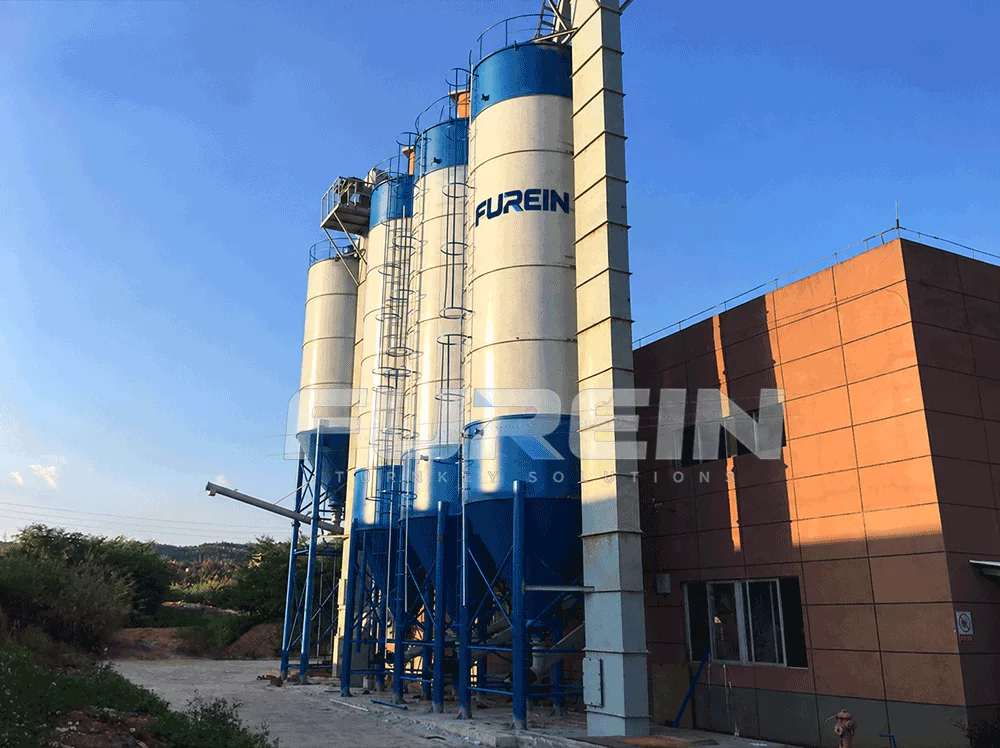
اقترح العميل منطقة تركيب تقريبًا 20 م × 15 م, والتي كانت كافية لهذا المشروع. تم تصميم قسم التخزين حول أربع صوامع: واحد 60 م³ صومعة, اثنين 50 صوامع م³ وواحدة 25 م³ صومعة, بناءً على المواد الخام الرئيسية واحتياجات التخزين الخاصة بالعميل. للحفاظ على الهيكل الداخلي أكثر قابلية للإدارة, أطول أجزاء النظام, بما في ذلك مصعد الدلو والصوامع, تم ترتيبها في الهواء الطلق. وقد ساعدنا هذا في التحكم في الارتفاع المطلوب داخل ورشة العمل وجعل التخطيط العام أكثر عملية للمبنى الحالي الخاص بالعميل.
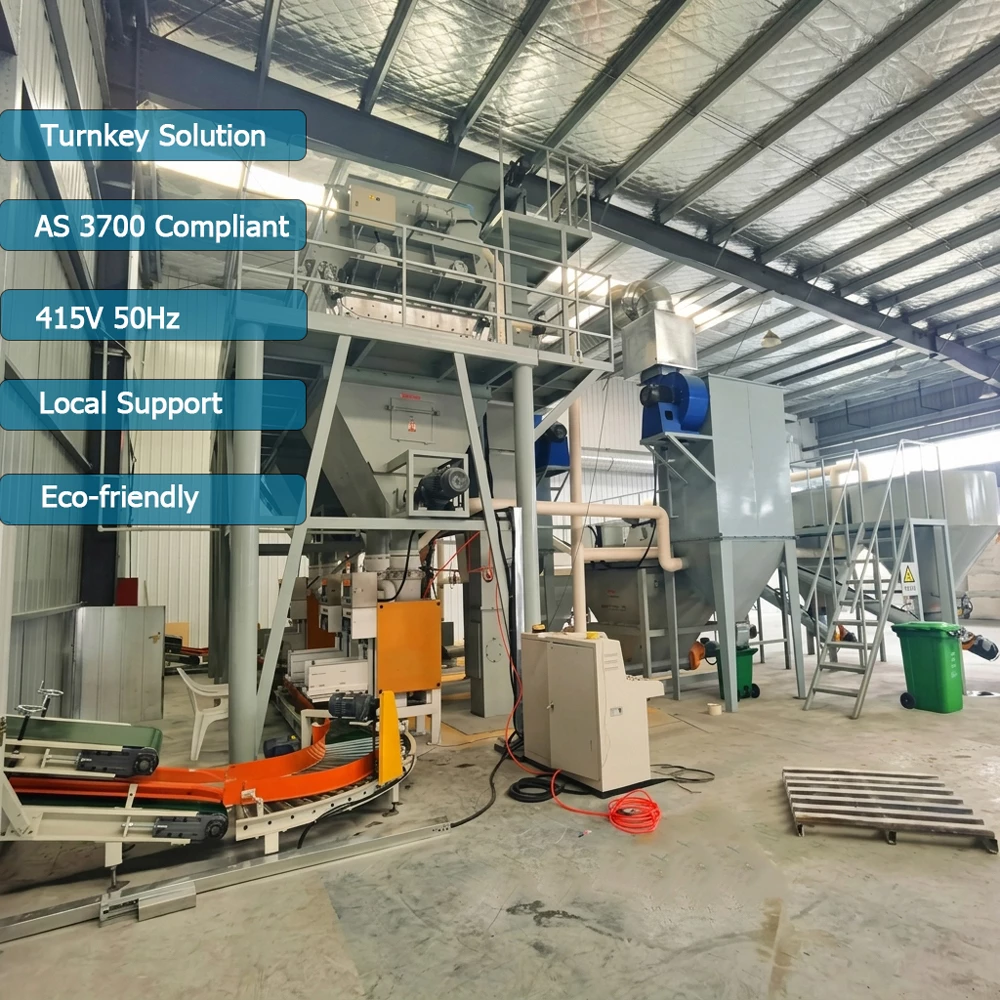
داخل النبات, استخدمنا التعامل مع المواد العمودية قدر الإمكان. مصعد الدلو, صوامع, قواديس الوزن, خلاط, تم ترتيب قادوس المنتج النهائي ومعدات التعبئة على مستويات مختلفة بحيث يمكن استخدام الجاذبية أينما كان ذلك عمليًا. وهذا يقلل من النقل الأفقي غير الضروري ويحافظ على تدفق الإنتاج أكثر إحكاما. للعملاء الذين لديهم ورشة عمل بالفعل, غالبًا ما يكون هذا النوع من الترتيب الرأسي أكثر فائدة من مجرد اختيار آلة أصغر, لأن السؤال الحقيقي هو ما إذا كانت عملية لصق البلاط بأكملها يمكن أن تتلاءم وتعمل بسلاسة ضمن المساحة المتاحة.
إحدى النقاط التي نوضحها دائمًا للعملاء هي أنه لا ينبغي اختيار عدد الصوامع وفقًا لسعة المصنع فقط. وينبغي أن يعتمد على عدد المواد الخام الرئيسية التي تحتاج إلى تخزين منفصل, الاستهلاك اليومي لكل مادة, كم مرة يتم تسليم المواد, وما إذا كان يجب تخزين الرمال أو المساحيق المختلفة بشكل منفصل. بعبارات أخرى, يجب أن يتبع ترتيب الصومعة عملية الإنتاج الفعلية. ولهذا السبب نقوم عادة بتأكيد تخطيط المصنع قبل الانتهاء من تكوين المعدات.
كيف كان 20 × 15 م مساحة النبات المستخدمة?
اقترح العميل منطقة تركيب تقريبًا 20 م × 15 م, والتي كانت كافية لهذا المشروع. تم تصميم قسم التخزين حول أربع صوامع: واحد 60 م³ صومعة, اثنين 50 صوامع م³ وواحدة 25 م³ صومعة, بناءً على المواد الخام الرئيسية واحتياجات التخزين الخاصة بالعميل. للحفاظ على الهيكل الداخلي أكثر قابلية للإدارة, أطول أجزاء النظام, بما في ذلك مصعد الدلو والصوامع, تم ترتيبها في الهواء الطلق. وقد ساعدنا هذا في التحكم في الارتفاع المطلوب داخل ورشة العمل وجعل التخطيط العام أكثر عملية للمبنى الحالي الخاص بالعميل.
داخل النبات, استخدمنا التعامل مع المواد العمودية قدر الإمكان. ال مصعد دلو, صوامع, قواديس الوزن, خلاط, تم ترتيب قادوس المنتج النهائي ومعدات التعبئة على مستويات مختلفة بحيث يمكن استخدام الجاذبية أينما كان ذلك عمليًا. وهذا يقلل من النقل الأفقي غير الضروري ويحافظ على تدفق الإنتاج أكثر إحكاما. للعملاء الذين لديهم ورشة عمل بالفعل, غالبًا ما يكون هذا النوع من الترتيب الرأسي أكثر فائدة من مجرد اختيار آلة أصغر, لأن السؤال الحقيقي هو ما إذا كانت عملية لصق البلاط بأكملها يمكن أن تتلاءم وتعمل بسلاسة ضمن المساحة المتاحة.
إحدى النقاط التي نوضحها دائمًا للعملاء هي أنه لا ينبغي اختيار عدد الصوامع وفقًا لسعة المصنع فقط. وينبغي أن يعتمد على عدد المواد الخام الرئيسية التي تحتاج إلى تخزين منفصل, الاستهلاك اليومي لكل مادة, كم مرة يتم تسليم المواد, وما إذا كان يجب تخزين الرمال أو المساحيق المختلفة بشكل منفصل. بعبارات أخرى, يجب أن يتبع ترتيب الصومعة عملية الإنتاج الفعلية. ولهذا السبب نقوم عادة بتأكيد تخطيط المصنع قبل الانتهاء من تكوين المعدات.
الوزن التلقائي قبل الخلط
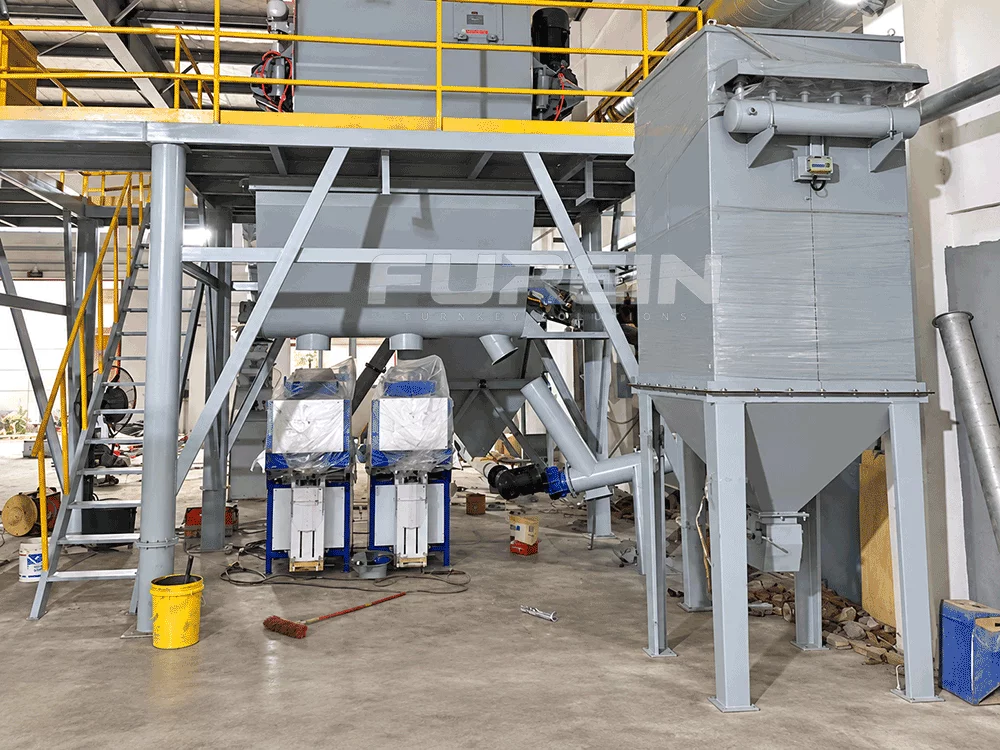
للمواد الخام الرئيسية, لقد صممنا النظام لاستخدام الوزن التلقائي بدلاً من مطالبة المشغلين بقياس كل دفعة يدويًا. يتضمن قسم الوزن قادوس وزن أوتوماتيكي, خلايا الحمل والصمامات الهوائية, مع تحديد متطلبات المشروع الأصلية لهدف خطأ الوزن الثابت أقل من ±2%. خلال المناقشة الفنية, تم تحديد ثلاث خلايا تحميل 1.5 طن, مع KELI أو علامة تجارية أخرى موثوقة كخيار مفضل. لإنتاج لاصق البلاط, يستحق هذا الجزء القيام به بشكل صحيح لأن جودة المنتج المستقرة تبدأ بالتجميع المستقر. إذا لم يكن من الممكن تكرار نفس الصيغة بدقة من دفعة إلى أخرى, حتى الخلاط الجيد لا يمكنه حل المشكلة بعد ذلك.
بالنسبة للإضافات البسيطة, لقد اتخذنا نهجا مختلفا. لأن الجرعة صغيرة, لا ننصح بإضافة نظام جرعات تلقائي منفصل فقط لجعل الخط يبدو أكثر "تلقائيًا". وهذا من شأنه أن يزيد التكلفة ويجعل النظام أكثر تعقيدًا دون أن يجلب الكثير من القيمة العملية. بدلاً من, لقد قمنا بتصميم منفذ تغذية إضافي يدوي صغير على الناقل اللولبي المتصل بنظام الوزن, ليتمكن المشغل من إضافة هذه المواد مباشرة عند الحاجة. وهذا يحافظ على التحكم تلقائيًا في المواد الخام الرئيسية مع ترك المكونات ذات الجرعات الصغيرة بسيطة وسهلة في التعامل معها. في تجربتنا, هذا عادةً ما يكون توازنًا أكثر عملية بين الأتمتة, الاستثمار والتشغيل اليومي ل 8-10 خط إنتاج لاصق البلاط tph.
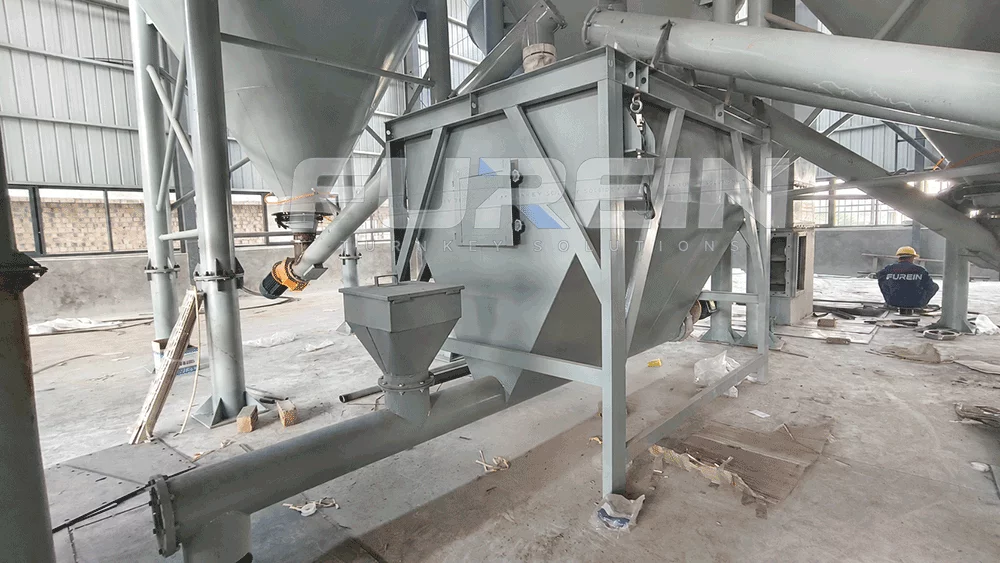
خلاط مجداف مزدوج العمود لاصق البلاط
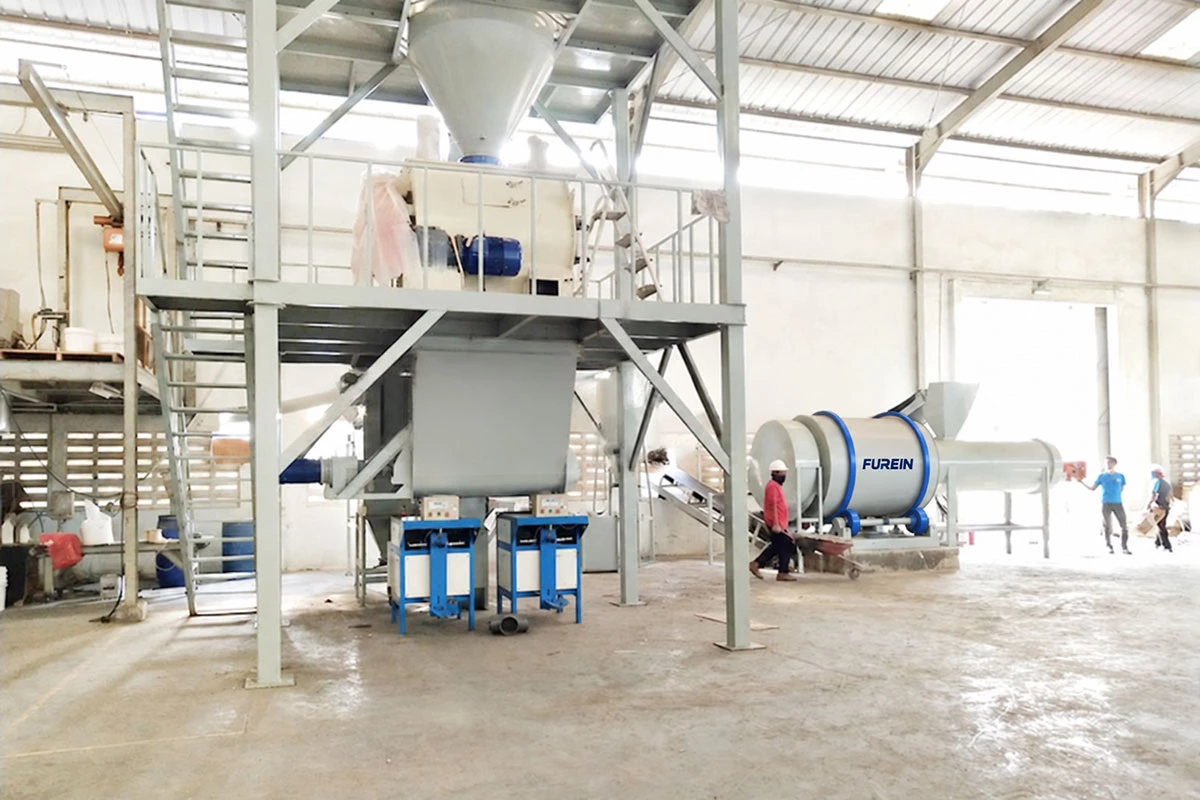
لهذا المشروع, اخترنا أ خلاط مجداف ذو عمودين مع دفعة عمل حوالي 1 طن. يدور العمودان في اتجاهين متعاكسين لإنشاء خلط متقاطع سريع, مع وقت الخلط المستهدف حوالي 1-1.5 دقيقة في ظل ظروف مناسبة. 6-8 دقيقة تنتج دفعة واحدة من لاصق البلاط. لكن, عند تغيير حجم خط إنتاج لاصق البلاط, نحن لا ننظر أبدًا إلى حجم الخلاط وحده. ويعتمد الناتج الحقيقي على دورة التغذية الكاملة, وزن, خلط, التفريغ والتعبئة.
قسم قادوس المنتج النهائي والتعبئة
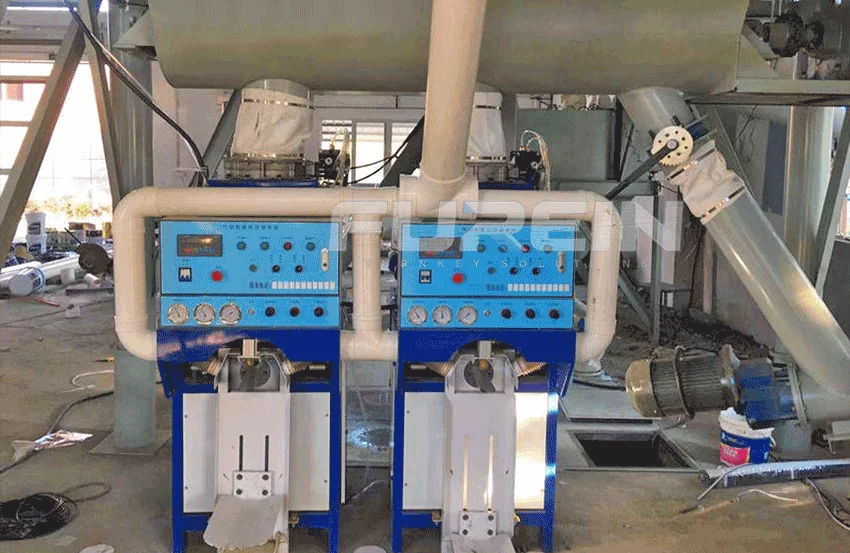
بعد الخلط, يتم تفريغ لاصق البلاط النهائي في قادوس عازل قبل الدخول إلى قسم التعبئة. وهذا يسمح للخلاط بمواصلة الدفعة التالية دون انتظار ملء جميع الأكياس, حتى تتمكن أقسام الخلط والتعبئة من العمل بشكل أكثر استقلالية. لهذا المشروع, العميل المطلوب 25 أكياس صمام كجم.
ملكنا آلة تغليف كيس الصمام يمكن أن تملأ حوالي 6-7 أكياس في الدقيقة 25 أكياس كجم. مع الأخذ في الاعتبار سرعة وضع الكيس لدى المشغل والإخراج المستهدف لـ 10 ذ, آلتان للتعبئة كافية لهذا الخط. طلب العميل أيضًا أن يكون التسامح في التعبئة يبلغ ±200 جم, لذلك كان لا بد من تحديد تكوين التعبئة بما يتناسب مع السعة ودقة الوزن.
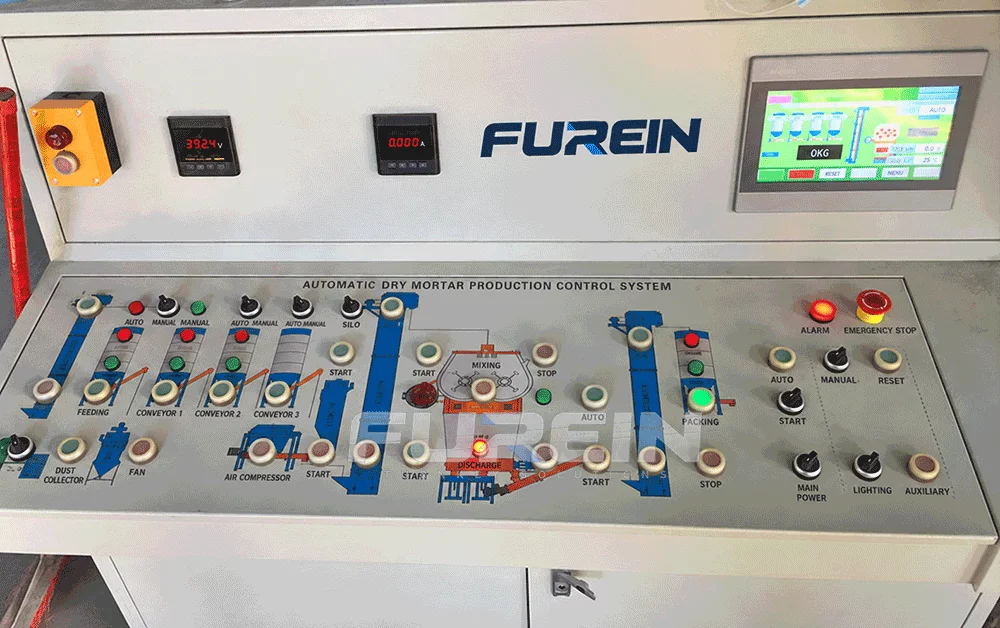
نظام التحكم PLC من سيمنز
يستخدم خط إنتاج لاصق البلاط نظام التحكم المركزي PLC, حتى يتمكن المشغل من إدارة المعدات الرئيسية, تسلسل الوزن والتغذية التلقائي من لوحة تحكم واحدة. يطلب العميل التحكم PLC, شاشة لمس HMI, التشغيل التلقائي واليدوي, عرض العملية ووظائف التنبيه. لهذا المشروع, تحتاج خزانة التحكم أيضًا إلى نظام تبريد بسبب بيئة العمل المحلية.
طلب العميل على وجه التحديد لشركة سيمنز, لذلك قمنا بتوضيح نقطة واحدة قبل الانتهاء من التكوين الكهربائي: هل كانوا يقصدون أن PLC فقط يجب أن يكون من شركة Siemens, أو جميع المكونات الكهربائية الرئيسية داخل الخزانة أيضًا? وهذا يحدث فرقا كبيرا في التكلفة والمدة الزمنية. عند مقارنة الاقتباسات, فمن الأفضل التأكد بالضبط من الأجزاء التي يجب أن تكون Siemens — PLC, واجهة المستخدم البشرية, العاكس, قواطع, المقاولين, المحركات, أو خزانة التحكم الكاملة، بدلاً من مجرد كتابة "نظام التحكم Siemens".
التخطيط لخط إنتاج لاصق البلاط مماثل?
إذا كنت تقوم بإعداد مصنع لاصق البلاط, المعلومات التالية كافية بالنسبة لنا لإجراء تكوين أولي.
- القدرة الإنتاجية المطلوبة بالطن في الساعة.
- صيغة لاصق البلاط أو قائمة المواد الخام الرئيسية.
- عدد الرمال والمواد المسحوقة المختلفة.
- ما إذا كانت الرمال مجففة بالفعل.
- كيف الاسمنت, يتم تسليم الرمل والمسحوق إلى المصنع الخاص بك.
- نوع وحجم الحقيبة المطلوبة.
- طول ورشة العمل المتاحة, العرض والارتفاع.
- الجهد والتردد المحلي.
بهذه المعلومات, يمكن تحديد تكوين خط إنتاج لاصق البلاط وتخطيط المصنع بدقة أكبر.
التعليمات
وكانت الطاقة الإنتاجية المستهدفة 8– 10 طن في الساعة.
يستخدم نظام الخلط المقترح طنًا واحدًا تقريبًا لكل دفعة, مع دورة الإنتاج الشاملة المصممة حول الإنتاج المطلوب في الساعة.
طلب العميل أربع صوامع:
- واحد 60 م³ صومعة;
- اثنين 50 صوامع م³;
- واحد 25 م³ صومعة.
تم استخدام الصوامع لمختلف المواد الخام الرئيسية وفقًا لعملية الإنتاج الخاصة بالعميل.
لهذا المشروع, أكدت FUREIN أنه يمكن ترتيب المعدات الرئيسية تقريبًا 20 × 15 م.
المساحة الفعلية المطلوبة لمشروع آخر سوف تعتمد على كمية الصومعة, ارتفاع ورشة العمل, طريقة التغذية وترتيب التعبئة.
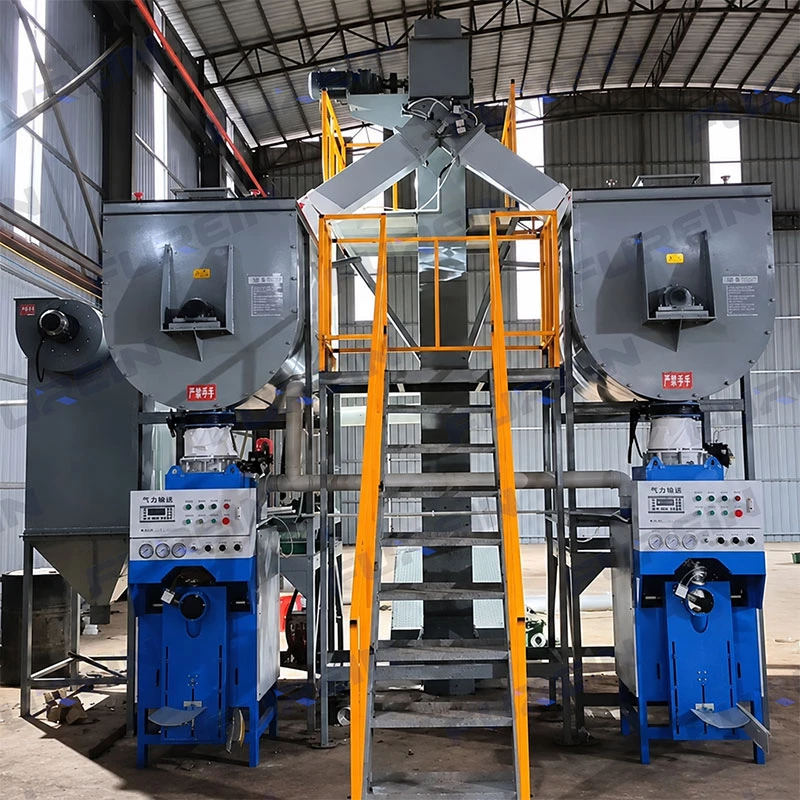
تُظهر صور المشروع آلتين لتعبئة الأكياس ذات الصمامات مثبتتين أسفل قادوس المنتج النهائي.
يساعد استخدام منافذ التعبئة المتعددة على مطابقة قسم التعبئة مع مخرجات نظام الخلط ويقلل من خطر أن تصبح التعبئة عنق الزجاجة للإنتاج.
طلب العميل دقة تبلغ ±200 جم.
آلة التعبئة القياسية المقتبسة أصلاً لم تستوف هذا المطلب الأكثر صرامة, لذلك تم اقتراح خيار آخر لآلة التعبئة.
يجب دائمًا تأكيد الدقة النهائية التي يمكن تحقيقها وفقًا لخصائص الماكينة والمواد المحددة.
نعم, يمكن تحديد Siemens PLC.
لكن, يجب على المشترين أن يذكروا بوضوح ما إذا كانت شركة Siemens مطلوبة فقط لـ PLC أو للمكونات الكهربائية الأخرى أيضًا.
وهذا يؤثر على تكلفة المعدات, اختيار المكونات والمهلة الزمنية.