Description du projet
8–Ligne de production automatique d’adhésif pour carrelage de 10 T/H au Koweït
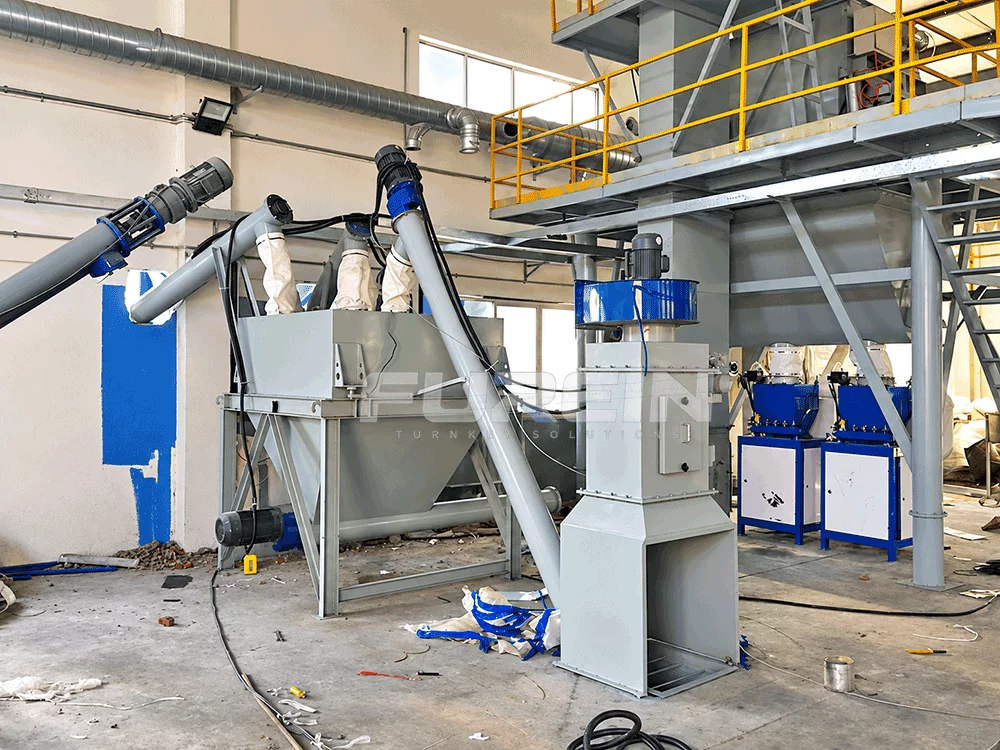
Ce projet est un 8-10 T/H ligne de production automatique de colle à carrelage installé au Koweït.
Le client prévoyait de produire de la colle à carrelage en 25 kg de sacs à valve. La ligne de production nécessaire pour manipuler le sable, ciment, autres matériaux en poudre et petits additifs, tout en complétant le stockage du matériel, pesée automatique, mélange et emballage dans un seul système.
Le client avait également dès le début plusieurs conditions de projet claires:
- capacité cible de 8 à 10 tonnes par heure;
- 25 kg d'emballage de sac de valve;
- quatre silos de matières premières;
- environ 20 × 15 m surface d'installation disponible;
- 415 V / 50 Alimentation locale Hz;
- pesage et dosage automatiques;
- contrôle centralisé;
- dépoussiérage;
- et une attention particulière à l'environnement de travail à haute température au Koweït.
Ces exigences déterminaient la façon dont la ligne de production était configurée.
Aperçu de la ligne de production d'adhésif pour carrelage au Koweït
| Article | Configuration du projet |
|---|---|
| Application | Colle à carrelage |
| Emplacement | Koweit |
| Capacité | 8–10 T/H |
| Forfait principal | 25 sac à valve kg |
| Taille du sable | Environ. 500 µm |
| Principales matières premières | Sable, ciment, autres matériaux en poudre, additifs |
| Disposition du silo principal | 60 m³ + 50 m³ × 2 + 25 m³ |
| Alimentation additive | Manuel |
| Mixer | Mélangeur à palettes à deux arbres |
| Alimentation | 415 V / 50 hertz |
| Zone d'installation suggérée | Environ. 20 × 15 m |
| Contrôle | Contrôle automatique centralisé |
Que devait produire le client?
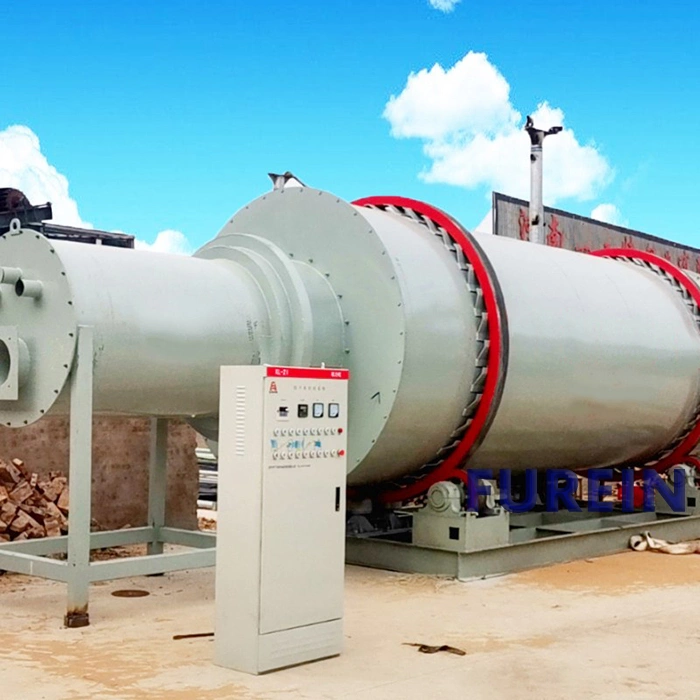
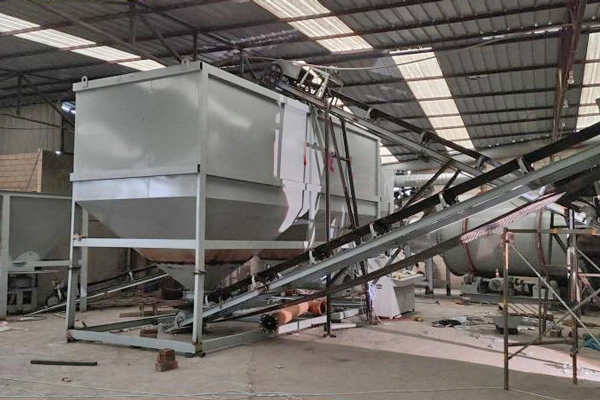
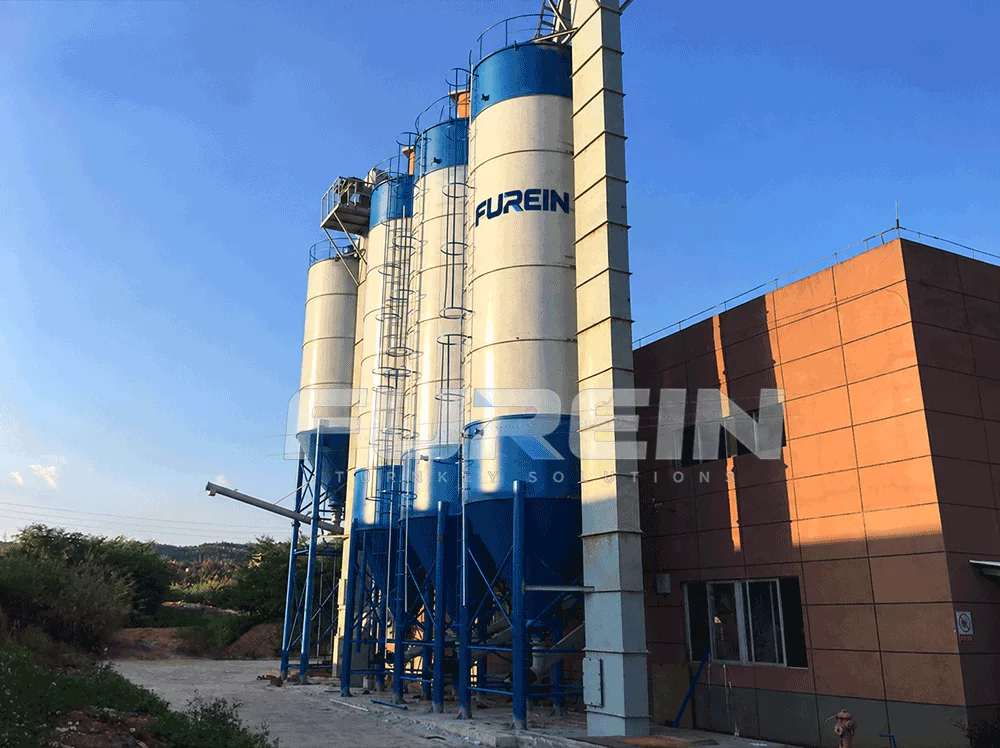
Lorsque nous avons discuté pour la première fois de ce projet de fabrication de mortier sec avec le client du Koweït, le point clé n'était pas simplement le rendement requis de la ligne de colle pour carrelage. Nous devions d’abord comprendre comment leurs matières premières entreraient réellement dans l’usine et comment chaque matière devrait être manipulée.. Dans ce projet, le client prévoyait d'utiliser du sable, ciment en vrac, un autre matériau en poudre et une petite quantité d'additifs. Le sable serait alimenté à partir de sacs géants ou du point d'alimentation, soulevé par élévateur à godets et stocké dans deux 50 silos à sable m³. Le ciment en vrac serait livré par camion-citerne et transporté pneumatiquement dans un 60 silo à ciment m³, tandis que l'autre matériau en poudre serait transféré dans un 25 Silo de poudre m³ grâce à un système d'alimentation et de transport pneumatique séparé.
Pour les petits additifs, nous n'avons pas recommandé de compliquer inutilement le système. Puisque le dosage était limité, l'alimentation manuelle était plus pratique pour cette usine de colle à carrelage. De notre expérience lors de la discussion, c'est l'un des points qui doivent être confirmés dès le début lors de la conception d'une ligne de production de colle à carrelage. Le nombre de matières premières, comment ils arrivent à l'usine, si le sable est déjà séché, la taille du sac requise, la précision du pesage et l'espace d'atelier disponible affectent tous la configuration finale. Nous avons donc aménagé le système d'alimentation et de stockage en fonction du mode d'approvisionnement réel et de la consommation de chaque matière., au lieu d'utiliser la même méthode d'alimentation pour chaque ingrédient.
Pourquoi quatre silos ont-ils été utilisés?
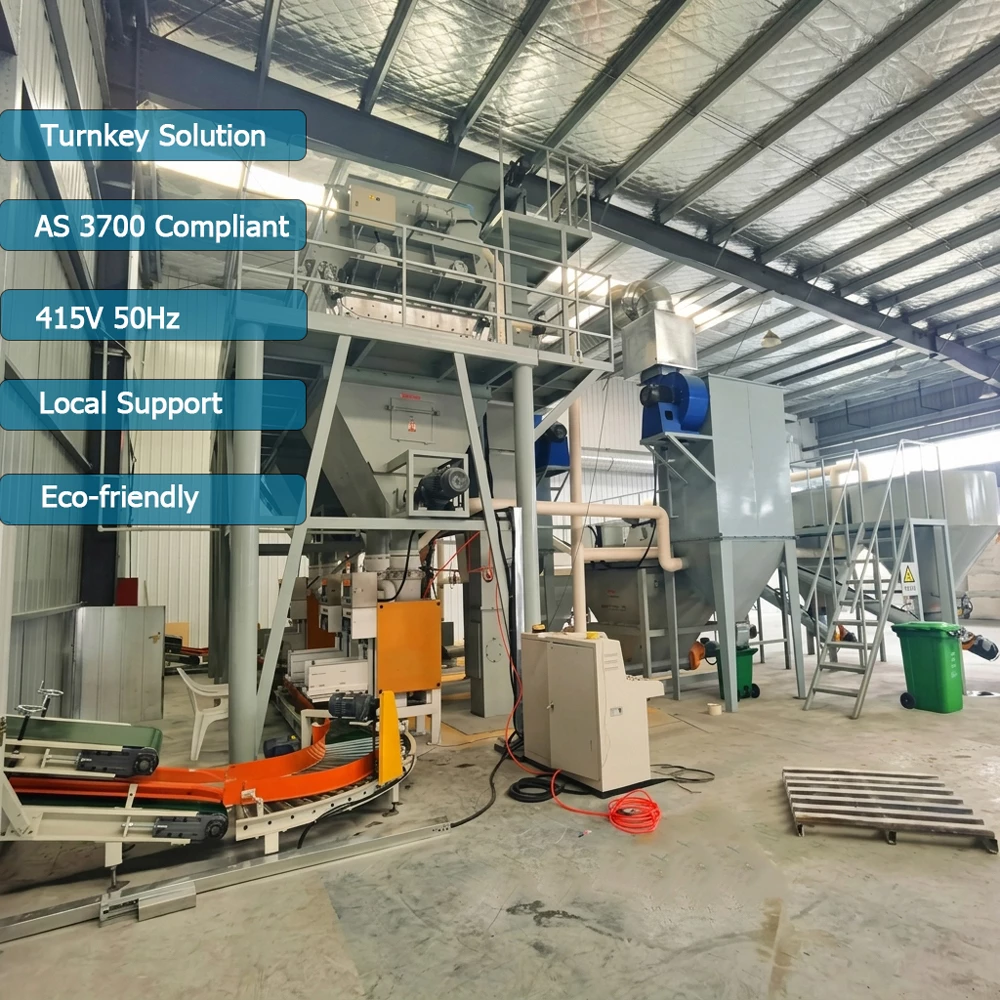
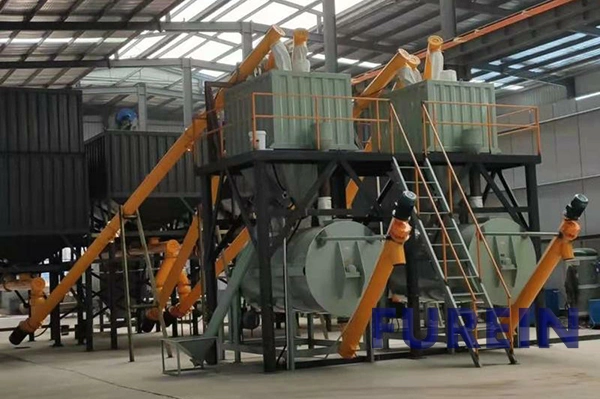
Le client a proposé une surface d'installation d'environ 20 m × 15 m, ce qui était suffisant pour ce projet. La section de stockage a été conçue autour quatre silos: un 60 silo m³, deux 50 des silos m³ et un 25 silo m³, en fonction des principales matières premières et des besoins de stockage du client. Pour garder la structure intérieure plus gérable, les parties les plus hautes du système, incluant l'élévateur à godets et les silos, ont été aménagés à l'extérieur. Cela nous a aidé à contrôler la hauteur requise à l’intérieur de l’atelier et a rendu l’agencement général plus pratique pour le bâtiment existant du client..
À l'intérieur de l'usine, nous avons utilisé autant que possible la manutention verticale. L'élévateur à godets, silos, trémies de pesée, mixer, la trémie du produit fini et l'équipement d'emballage ont été disposés à différents niveaux afin que la gravité puisse être utilisée partout où cela est possible. Cela réduit le transport horizontal inutile et maintient le flux de production plus compact.. Pour les clients possédant déjà un atelier, ce type de disposition verticale est souvent plus utile que le simple choix d'une machine plus petite, car la vraie question est de savoir si l'ensemble du processus de collage du carrelage peut s'adapter et fonctionner sans problème dans l'espace disponible..
Un point que nous expliquons toujours aux clients est que le nombre de silos ne doit pas être sélectionné uniquement en fonction de la capacité de l'usine.. Il doit être basé sur le nombre de matières premières majeures nécessitant un stockage séparé., la consommation quotidienne de chaque matière, à quelle fréquence les matériaux sont livrés, et si différents sables ou poudres doivent être stockés séparément. Autrement dit, la disposition des silos doit suivre le processus de production réel. C'est pourquoi nous confirmons normalement la disposition de l'usine avant de finaliser la configuration de l'équipement..
Comment s'est passé le 20 × 15 m Surface de l'usine utilisée?
Le client a proposé une surface d'installation d'environ 20 m × 15 m, ce qui était suffisant pour ce projet. La partie stockage a été conçue autour de quatre silos: un 60 silo m³, deux 50 des silos m³ et un 25 silo m³, en fonction des principales matières premières et des besoins de stockage du client. Pour garder la structure intérieure plus gérable, les parties les plus hautes du système, incluant l'élévateur à godets et les silos, ont été aménagés à l'extérieur. Cela nous a aidé à contrôler la hauteur requise à l’intérieur de l’atelier et a rendu l’agencement général plus pratique pour le bâtiment existant du client..
À l'intérieur de l'usine, nous avons utilisé autant que possible la manutention verticale. La élévateur à godets, silos, trémies de pesée, mixer, la trémie du produit fini et l'équipement d'emballage ont été disposés à différents niveaux afin que la gravité puisse être utilisée partout où cela est possible. Cela réduit le transport horizontal inutile et maintient le flux de production plus compact.. Pour les clients possédant déjà un atelier, ce type de disposition verticale est souvent plus utile que le simple choix d'une machine plus petite, car la vraie question est de savoir si l'ensemble du processus de collage du carrelage peut s'adapter et fonctionner sans problème dans l'espace disponible..
Un point que nous expliquons toujours aux clients est que le nombre de silos ne doit pas être sélectionné uniquement en fonction de la capacité de l'usine.. Il doit être basé sur le nombre de matières premières majeures nécessitant un stockage séparé., la consommation quotidienne de chaque matière, à quelle fréquence les matériaux sont livrés, et si différents sables ou poudres doivent être stockés séparément. Autrement dit, la disposition des silos doit suivre le processus de production réel. C'est pourquoi nous confirmons normalement la disposition de l'usine avant de finaliser la configuration de l'équipement..
Pesée automatique avant mélange
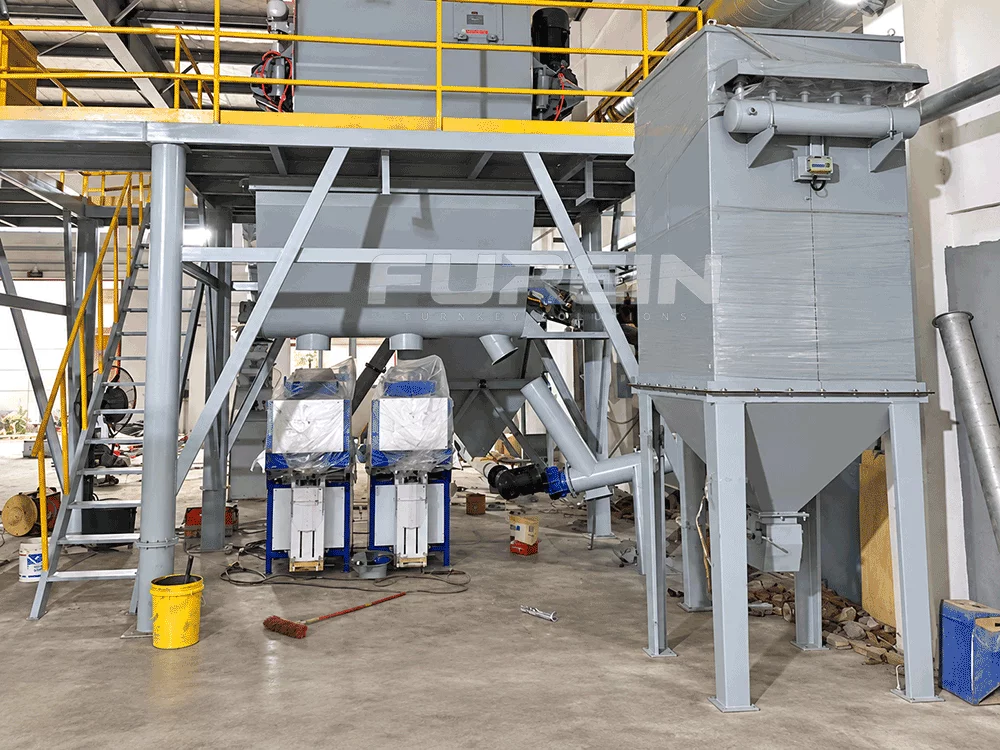
Pour les principales matières premières, nous avons conçu le système pour utiliser le pesage automatique plutôt que de demander aux opérateurs de mesurer chaque lot manuellement. La section de pesée comprend une trémie de pesée automatique, cellules de pesée et vannes pneumatiques, avec l'exigence initiale du projet fixant l'objectif d'erreur de pesée statique en dessous de ±2 %. Lors de la discussion technique, trois cellules de pesée de 1,5 tonne ont été spécifiées, avec KELI ou une autre marque fiable comme option préférée. Pour la production de colle à carrelage, cette partie mérite d'être réalisée correctement car une qualité de produit stable commence par un dosage stable. Si la même formule ne peut pas être répétée avec précision d’un lot à l’autre, même un bon mixeur ne peut pas résoudre le problème par la suite.
Pour les additifs mineurs, nous avons adopté une approche différente. Parce que le dosage est petit, nous n'avons pas recommandé d'ajouter un système de dosage automatique séparé simplement pour donner à la ligne un aspect plus « automatique ». Cela augmenterait les coûts et rendrait le système plus compliqué sans apporter beaucoup de valeur pratique.. Plutôt, nous avons conçu un petit port d'alimentation manuel en additif sur le convoyeur à vis connecté au système de pesée, afin que l'opérateur puisse ajouter ces matériaux directement en cas de besoin. Cela permet de contrôler automatiquement les principales matières premières tout en laissant les ingrédients à petite dose simples et faciles à manipuler.. Dans notre expérience, il s'agit généralement d'un équilibre plus pratique entre l'automatisation, investissement et fonctionnement quotidien pour un 8-10 ligne de production de colle à carrelage TPH.
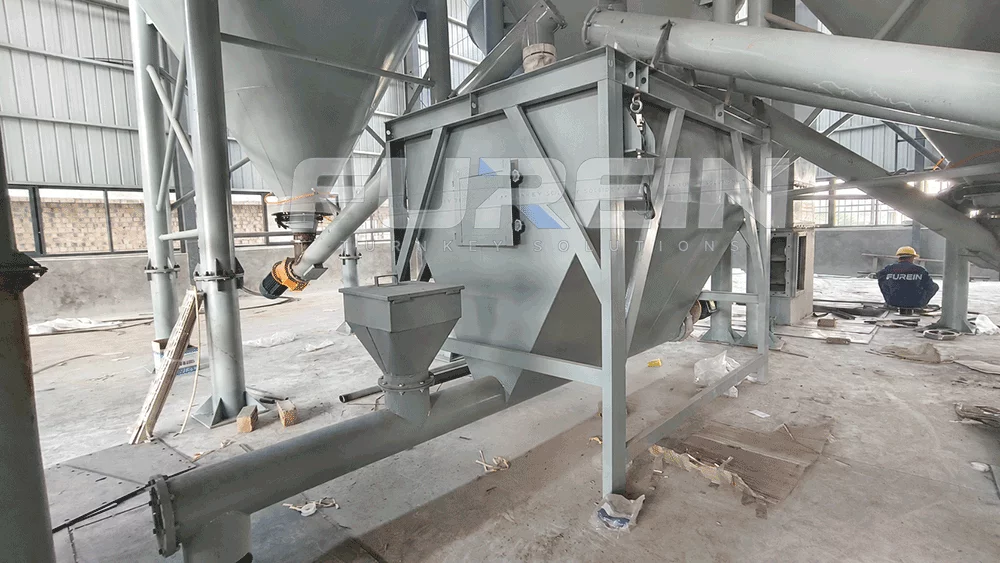
Mélangeur à palette à double arbre pour colle à carrelage
Pour ce projet, nous avons sélectionné un mélangeur à palettes à deux arbres avec un lot de travail d'environ 1 tonne. Les deux arbres tournent dans des directions opposées pour créer un mélange croisé rapide, avec un temps de mélange cible d'environ 1 à 1,5 minutes dans des conditions appropriées. 6-8 minutes produisent un lot de colle à carrelage. Cependant, lors du dimensionnement d'une ligne de production de colle à carrelage, nous ne regardons jamais uniquement le volume du mixeur. Le rendement réel dépend du cycle complet d'alimentation, pesée, mélange, déchargement et emballage.
Trémie de produit fini et section d'emballage
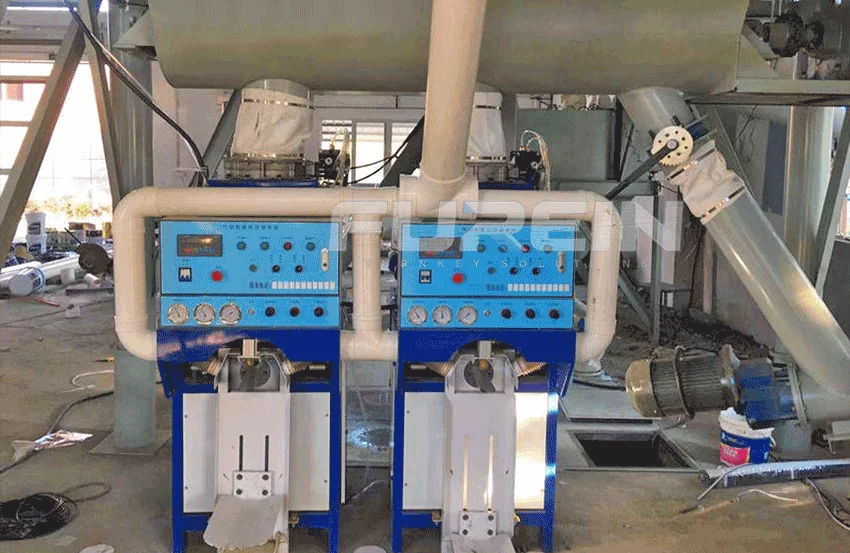
Après avoir mélangé, la colle à carrelage finie est déchargée dans une trémie tampon avant d'entrer dans la section d'emballage. Cela permet au mélangeur de continuer le lot suivant sans attendre que tous les sacs soient remplis., afin que les sections de mélange et d'emballage puissent fonctionner de manière plus indépendante. Pour ce projet, le client a demandé 25 kg de sacs à valve.
Notre machine à emballer de sac de valve peut remplir environ 6 à 7 sacs par minute pendant 25 sacs de kg. Compte tenu de la vitesse de placement des sacs de l'opérateur et du rendement cible de 10 E, deux machines d'emballage suffisent pour cette ligne. Le client a également demandé une tolérance d'emballage de ±200 g, la configuration de l'emballage a donc dû être sélectionnée en fonction de la capacité et de la précision du pesage.
Système de contrôle PLC Siemens
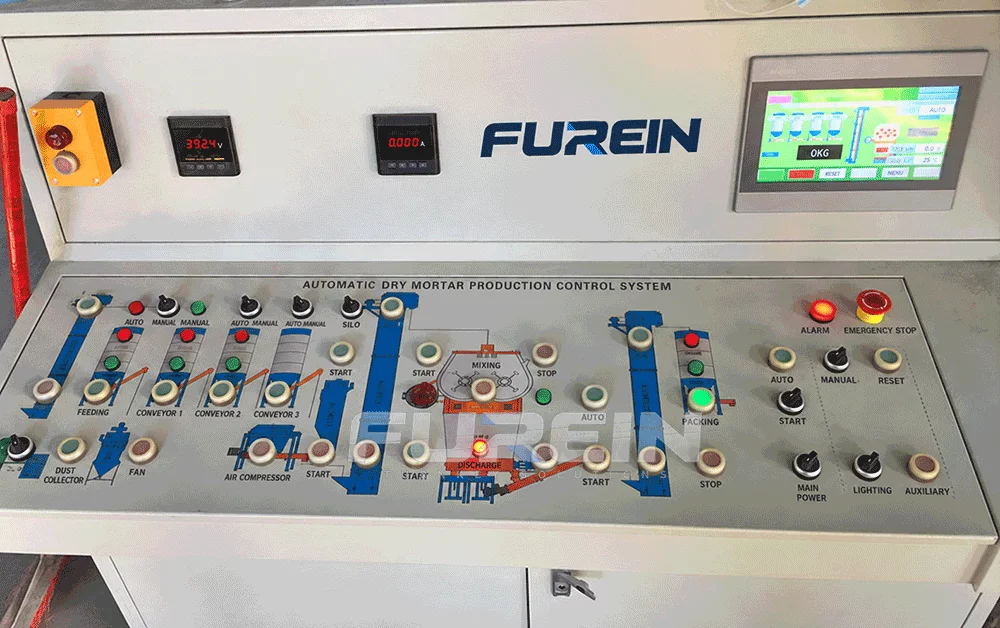
La ligne de production de colle à carrelage utilise un système de contrôle PLC centralisé, afin que l'opérateur puisse gérer les principaux équipements, séquence automatique de pesée et d'alimentation à partir d'un seul panneau de commande. Le client avait besoin d'un contrôle PLC, IHM à écran tactile, fonctionnement automatique et manuel, fonctions d'affichage du processus et d'alarme. Pour ce projet, l'armoire de commande avait également besoin d'un système de refroidissement en raison de l'environnement de travail local.
Le client a spécifiquement demandé Siemens, nous avons donc clarifié un point avant de finaliser la configuration électrique: voulaient-ils dire que seul le PLC devrait être Siemens, ou tous les principaux composants électriques à l'intérieur de l'armoire également? Cela fait une grande différence en termes de coût et de délai de livraison. Lors de la comparaison des offres, il est préférable de confirmer exactement quelles pièces doivent être Siemens-PLC, IHM, onduleur, disjoncteurs, contacteurs, moteurs, ou l'armoire de commande complète, plutôt que d'écrire simplement « Système de commande Siemens ».
Planification d'une ligne de production d'adhésif pour carrelage similaire?
Si vous préparez une usine de colle à carrelage, les informations suivantes nous suffisent pour faire une configuration préliminaire.
- Capacité de production requise en tonnes par heure.
- Formule de colle à carrelage ou liste des principales matières premières.
- Nombre de sables et de poudres différents.
- Si le sable est déjà séché.
- Comment le ciment, le sable et la poudre sont livrés à votre usine.
- Type et taille de sac requis.
- Durée d'atelier disponible, largeur et hauteur.
- Tension et fréquence locales.
Avec ces informations, la configuration de la ligne de production de colle à carrelage et la disposition de l'usine peuvent être sélectionnées avec beaucoup plus de précision.
FAQ
La capacité de production cible était 8–10 tonnes par heure.
Le système de dosage proposé utilisait environ une tonne par lot, avec un cycle de production global conçu autour du rendement horaire requis.
Le client a demandé quatre silos:
- un 60 silo m³;
- deux 50 silos m³;
- un 25 silo m³.
Les silos ont été utilisés pour différentes matières premières majeures selon le processus de production du client.
Pour ce projet, FUREIN a confirmé que l'équipement principal pourrait être disposé dans un délai d'environ 20 × 15 m.
L'espace réel requis pour un autre projet dépendra de la quantité de silo, hauteur d'atelier, procédé d'alimentation et agencement d'emballage.
Les photos du projet montrent deux machines d'emballage de sacs à valve installées sous la trémie de produit fini.
L'utilisation de plusieurs points d'emballage permet de faire correspondre la section d'ensachage avec la sortie du système de mélange et réduit le risque que l'emballage devienne le goulot d'étranglement de la production..
Le client a demandé une précision de ±200 g.
La machine d'emballage standard initialement proposée ne répondait pas à cette exigence plus stricte., une autre option de machine d'emballage a donc été proposée.
La précision finale réalisable doit toujours être confirmée en fonction des caractéristiques de la machine et du matériau sélectionnés..
Oui, L'automate Siemens peut être spécifié.
Cependant, les acheteurs doivent indiquer clairement si Siemens est requis uniquement pour l'automate ou également pour d'autres composants électriques.
Cela affecte le coût de l'équipement, sélection des composants et délai de livraison.