プロジェクトの説明
10–15 T/H Multi-Product Dry Mix Mortar Plant in Thailand
This multi-product dry mix mortar plant in Thailand was designed for a customer who wanted to produce several dry-mix products on one production line rather than build a separate line for each product.
The planned product range included C1 and C2TE tile adhesive, ready-mix plaster, sanded grout and 1K cementitious waterproofing mortar.
The main mixing line was planned at 10–15 T/H, with an integrated sand drying and screening section. Compared with a single-product line, the real difficulty was not the mixer capacity itself. We had to look at raw-material storage, wet-sand preparation, recipe changes, low-dose additives, different bag weights and cleaning between products as one complete system.
Project Overview
| プロジェクトアイテム | 構成 |
|---|---|
| 位置 | タイ |
| 容量 | 10–15 T/H マルチプロダクト ドライミックスモルタルプラント と 3-5 t / h 砂乾燥ライン タイで |
| 製品タイプ | 5 |
| 主な製品 | C1/C2TEタイル接着剤, 石膏, グラウト, 1Kモルタル防水 |
| 砂 | 湿ったバルク砂 |
| 砂の準備 | 乾燥 + ふるい分け |
| 主な原材料 | セメント, ケイ砂, 炭酸カルシウム / ミネラルフィラー |
| 添加剤 | RDP, HPMC, デンプンエーテル, 顔料, 疎水性添加剤 |
| 添加剤の供給 | 最終構成では主に手動, 自動マイクロドージングは将来のオプションとして予約されています |
| バッグのサイズ | 20 kg / 25 kg / 40 kg バルブバッグ |
| 生産コンセプト | 1 つの柔軟なラインで複数の配合に対応 |
なぜこれが多製品ドライミックスモルタルプラントだったのか?
お客様は、5 つの異なるドライミックス製品に 1 つの生産ラインを使用したいと考えていました。. これらの製品はいくつかの主要な原材料を共有していますが、, それらの配合は同じではありません. セメント, 砂と鉱物フィラーが大量に使用されています, RDP中, HPMC, デンプンエーテル, 顔料と疎水性添加剤ははるかに少量で使用されます. ミキサーについて話す前に, まず材料を 2 つのグループに分ける必要がありました:
主要な原材料を保管し、自動的に計量することができます;
別の給餌方法が必要な低用量添加物.
この決定はサイロの配置に影響を与えました, バッチシステム, 添加剤の供給方法や、顧客がある製品から別の製品に後でどのように変更するかさえも.
砂は混合する前に乾燥させる必要がありました
お客様はバルク湿砂の使用を計画していました, そのため、プラントではメイン混合ラインの前に砂準備セクションが必要でした。.
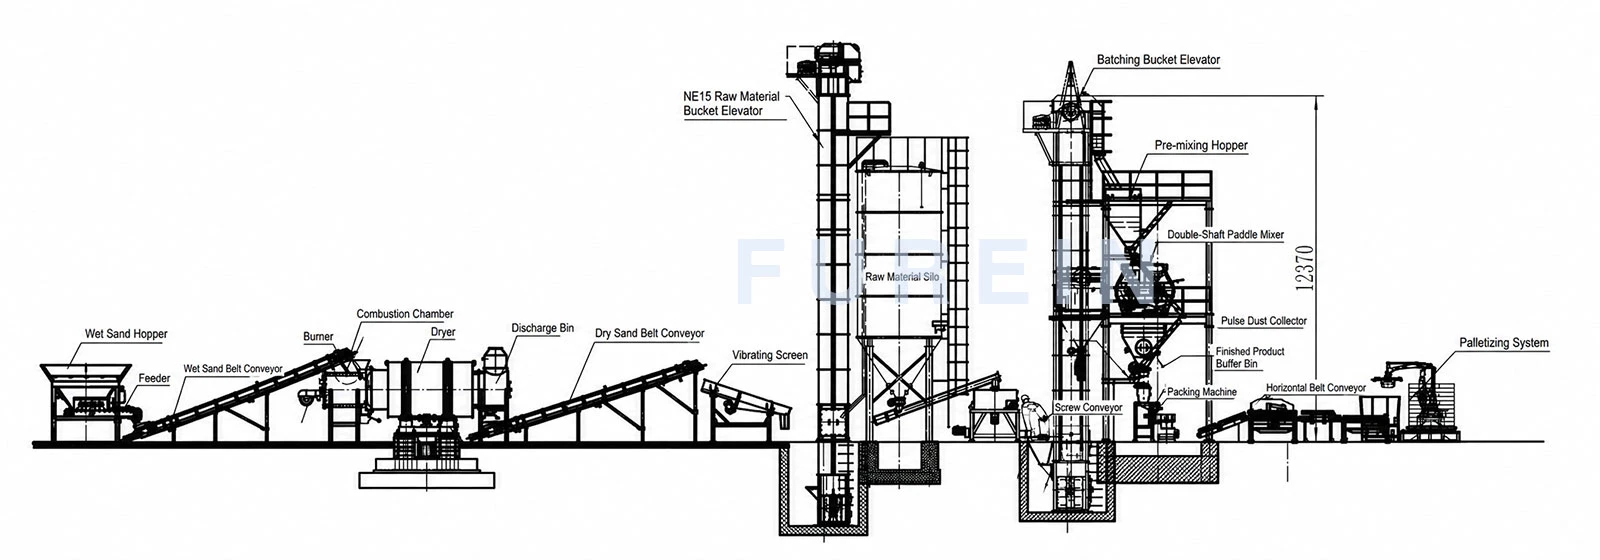
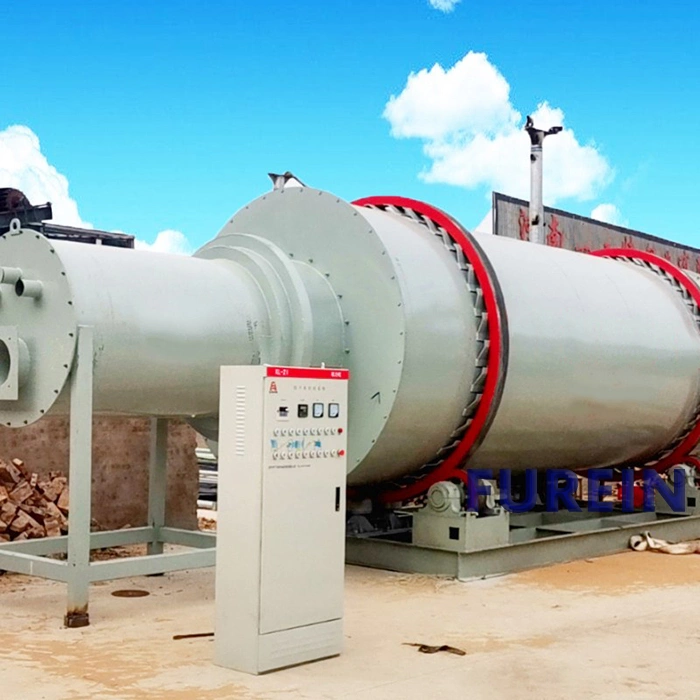
お客様が最初に言及したのは、 3シリンダーロータリードライヤー 約 3 ~ 5 T/H の容量.
慎重に議論したのは、銘板の番号だけで乾燥機の能力を判断することはできないということです。. 流入する砂の湿気は実際の生産量に直接影響します. 砂に水分が多く含まれている場合, 乾燥機はより多くの水分を除去する必要があります, そのため、1時間あたりに生産される完成した乾燥砂の量は減少します. メイン混合ラインが 10 ~ 15 T/H で計画されていたため、これは重要です。. 乾燥機が 1 時間あたり数トンの乾燥砂しか供給しない場合, 幹線は必ずしもフル稼働で継続的に稼働するとは限らない.
この場合, 通常、実用的なオプションは 2 つあります: 乾いた砂を事前に準備して保管してください; または、連続的な高生産量生産が必要な場合は乾燥能力を増加します。. 私たちにとって, 重要な点は、砂の乾燥能力と混合能力を 2 つの別々の計算として扱うことでした。.
原材料の保管は使用量に基づいて行われました, 容量だけではない
お客様からセメントの保管場所を勧めてほしいとの要望がありました, 濡れた砂, 準備された乾燥砂と鉱物フィラー. 10~15T/Hの能力だけでサイロ数を決めたわけではありません.
原材料ごとに, 私たちは見ました:
1日にどれくらい使用されますか;
材料が工場にどのように到着するか;
どのくらいの頻度で配達されますか;
他の物質から隔離して保管する必要があるかどうか.
例えば, バルクセメントは以下に適しています サイロ保管 および空気圧充填. 乾燥砂は、乾燥機が停止した場合でも混合ラインが動作し続けることができるように、十分なバッファー ストレージが必要です。. 炭酸カルシウムやその他のミネラルフィラーは、最終的に顧客がバルクで受け取るかジャンボバッグで受け取るかによって、異なる取り扱いが可能です。.
したがって、より有益な質問はそうではありません: 「10 ~ 15 T/H プラントにはいくつのサイロが必要ですか?それは、「個別の保管が必要な主要原材料の数」です。, それぞれにどれくらいのバッファ在庫が必要ですか?」
主要原料は自動バッチ処理を採用
セメント用, 乾燥砂と鉱物フィラー, これらの材料はバッチごとに比較的大量に使用されるため、自動計量が実用的です. レシピを選択したら, 制御システムは各主要材料の必要量を呼び出し、生産シーケンスに従ってミキサーに送信できます。. これにより、お客様はバッチ間の再現性が向上し、手動計量の量が削減されます。. 製品間の切り替えも容易になります. C1タイル接着剤レシピと防水モルタルレシピでは、異なる材料比率を使用する場合があります。, ただし、レシピ設定を変更することで、同じメインのバッチ処理システムを引き続き使用できます。. 多品種プラント向け, この柔軟性は、単に 1 つの決まった製品を可能な限り高速で作ることよりも重要です。.
お客様が最初に自動マイクロドージングを望んだ理由?
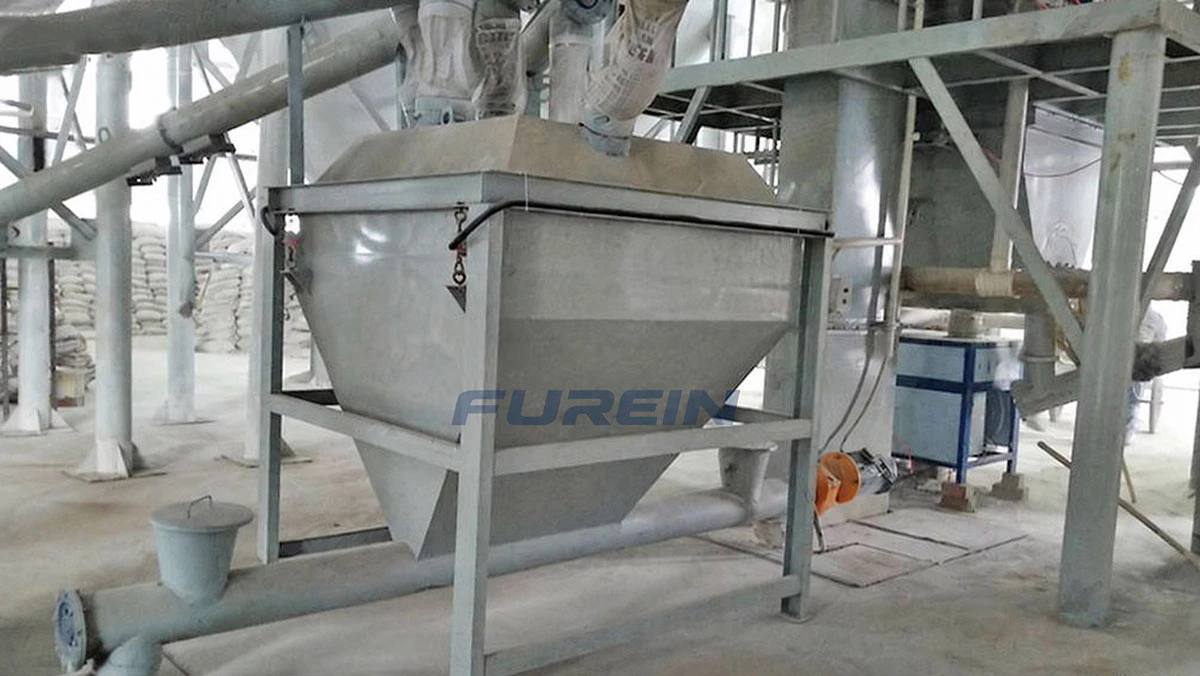
プロジェクトの初めに, お客様は RDP 用の自動精密投与システムを希望していました, HPMC, デンプンエーテル, 顔料およびその他の低用量添加剤.
この要求は合理的でした. 顧客の配合物中の一部の添加剤は、約 0.05% バッチ総重量のうち. 投与量が非常に少なくなった場合, 計量システムもより高感度になる必要があります.
例えば, キログラムの材料を正確に扱うように設計された計量システムは、はるかに少ない量を正確に計量するのには自動的には適していません。.
最小投与量が少ないほど, 計量分解能にさらに注意を払う必要があります, フィーダ制御, マテリアルフローと再現性.
そのため、「自動添加剤投与」は 1 つの標準的な機械と 1 つの標準価格ではありません。.
お客様が最終的に少量の添加剤マニュアルを保管した理由?
実際の投与量範囲をより注意深く確認した後、, 費用はかなり変わりました. 極微量成分の場合, より高い精度が必要 より正確なフィーダ, 小型の計量単位, 追加の棚番と追加の制御コンポーネント.
その時点で, お客様は 2 つのことを比較する必要がありました: 投与精度はどの程度向上するか、それを達成するにはどれくらいの追加投資が必要か.
コストを経て, お客様は、最初の段階で完全な自動マイクロドージング システムを設置しないことを決定しました。. 今のところ, これらの少量の添加物はレシピに従って手動で追加されます. 生産量が増加した場合、またはお客様がより厳格な添加剤管理に投資する価値があると判断した場合には、後でプラントをアップグレードすることもできます。. 私たちの側から, これは合理的な決定でした. 現在の生産規模がそれを正当化できない場合、複雑なシステムにお金を払う必要はありません。.
1 つの混合ラインでさまざまなモルタル配合に対応
メインの混合システムは、1 つの固定されたレシピではなく、さまざまな配合の製品を処理するために必要でした。. C1およびC2TEタイル接着剤, 石膏, グラウトと防水モルタルはすべて異なる材料比率と添加剤要件を持っています. メインバッチシステムはセメントの量を変更できます, 選択したレシピに従った砂とフィラー, 添加剤は対応する配合に従って添加されます. これにより、同じメイン生産ラインを異なる製品に使用できるようになります。.
でも, 製品の柔軟性もまた別の問題をもたらします: クリーニング. 工場が 1 つのラインで生産する製品の数が増えるほど、, ミキサー内の残留物質を考慮することがより重要になります, コンベアと梱包セクション.
相互汚染は顔料にとって特に重要でした
お客様はまた、異なる配合や色の間での相互汚染をどのように軽減できるかについても質問しました。. 色素が関与すると、これはさらに重要になります. 通常、灰色のモルタルから別のモルタルに変更することは、色付きのグラウトから明るい色のタイル接着剤に変更するより簡単です。. このため, 生産順序も計画する必要があります.
全く異なる製品に変更する前に、類似した色または類似した配合の製品を一緒に生産できます。. 粉末が残る可能性があるミキサーと搬送ポイントも、点検と清掃が簡単である必要があります。. 顧客がその後、色の濃い製品を多数生産した場合, 一部の供給または梱包コンポーネントは、最終的にはより適切に分離される可能性があります.
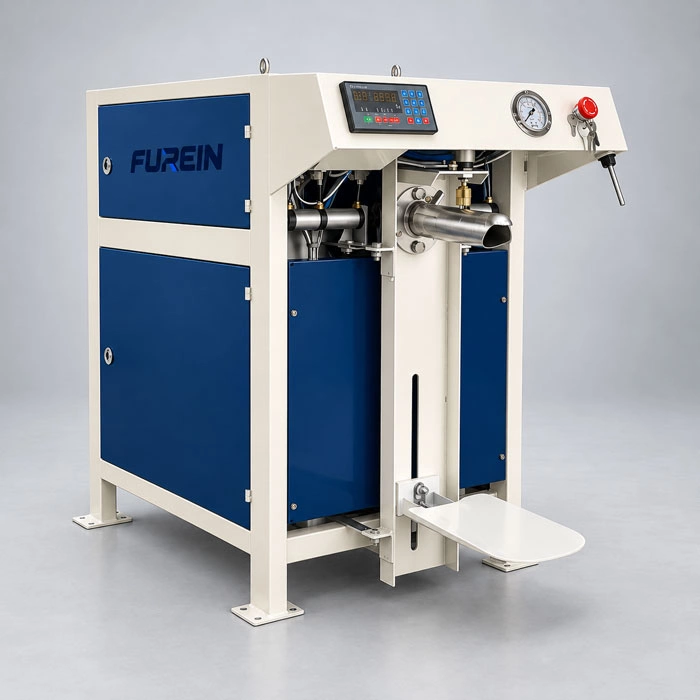
梱包セクションが対応しなければならなかった 20 kg, 25 kgと 40 kg袋
顧客の計画した梱包サイズが一致しませんでした. C1 および C2TE タイル接着剤が計画されました 25 kg バルブバッグ, レディミックス石膏用 40 kg袋, グラウトと1K防水モルタル 20 kg袋.
つまり、梱包セクションで処理する必要があるということです。 20 kg, 25 kgと 40 kg バルブバッグ.
このタイプのプロジェクトの場合, 包装機は時間当たりの最大袋数だけを基準に選択すべきではありません。. また、計量範囲が必要な袋サイズをすべてカバーしているかどうか、および目標重量の切り替えがオペレーターにとって便利かどうかも確認する必要があります。. 梱包能力もミキサーの出力に合わせなければなりません. さもないと, ミキサーは、梱包セクションが処理できるよりも早く材料を完成させる可能性があります.
最終的なプラントの配置方法?
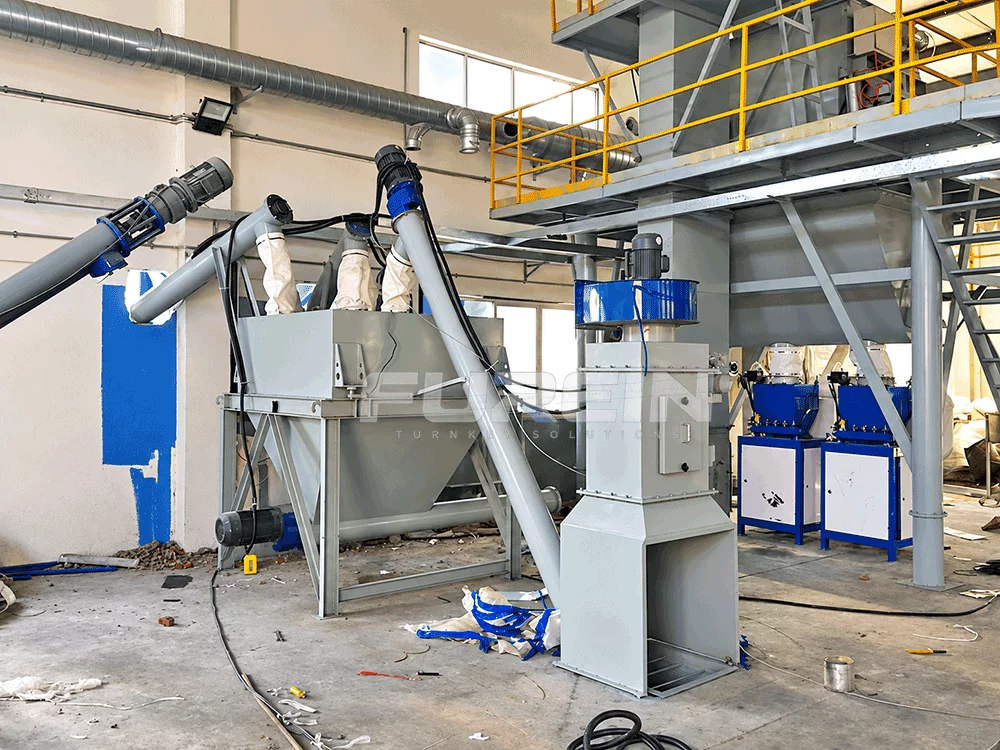
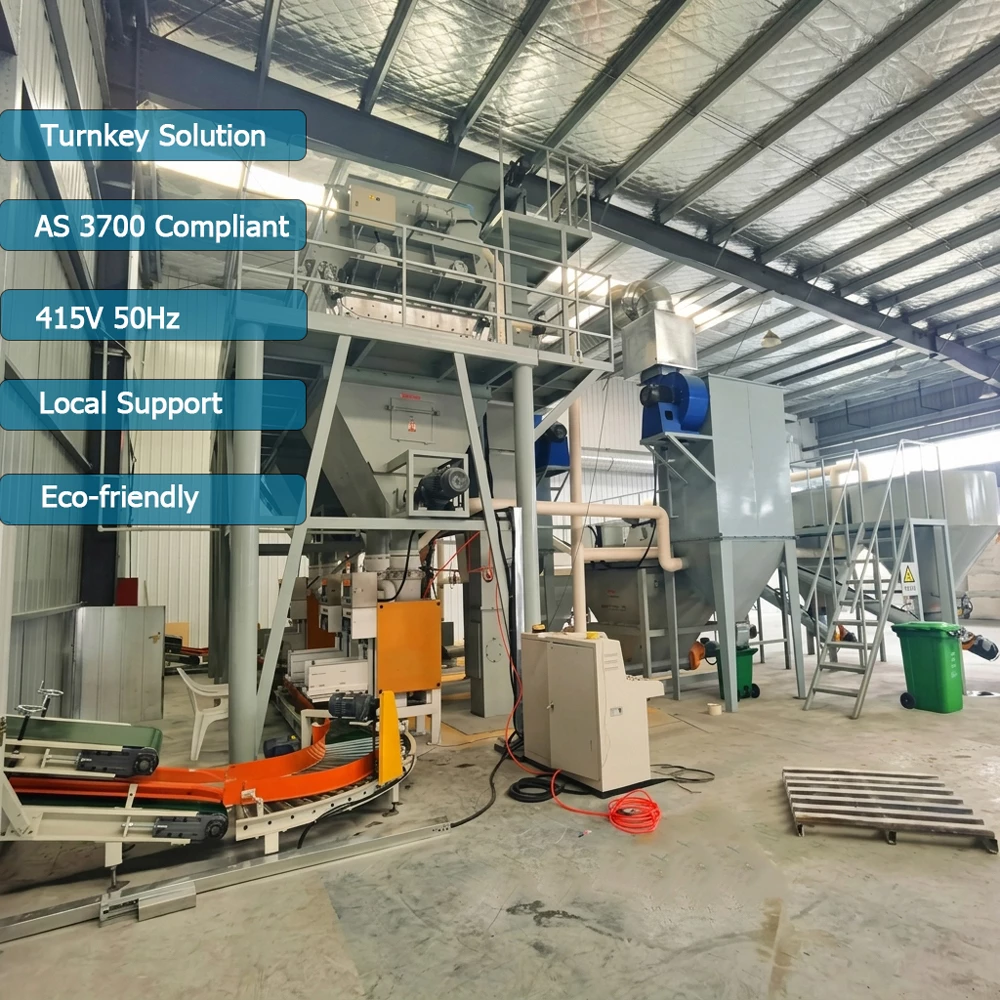
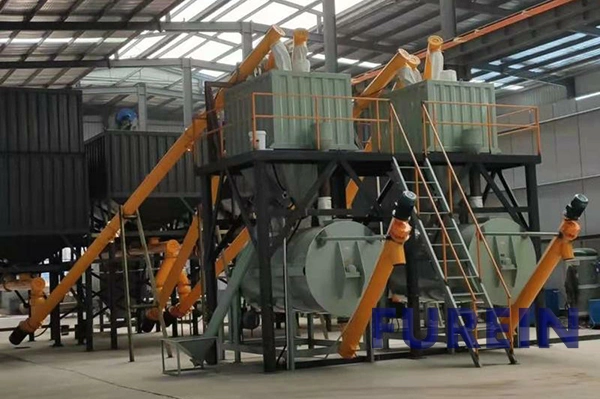
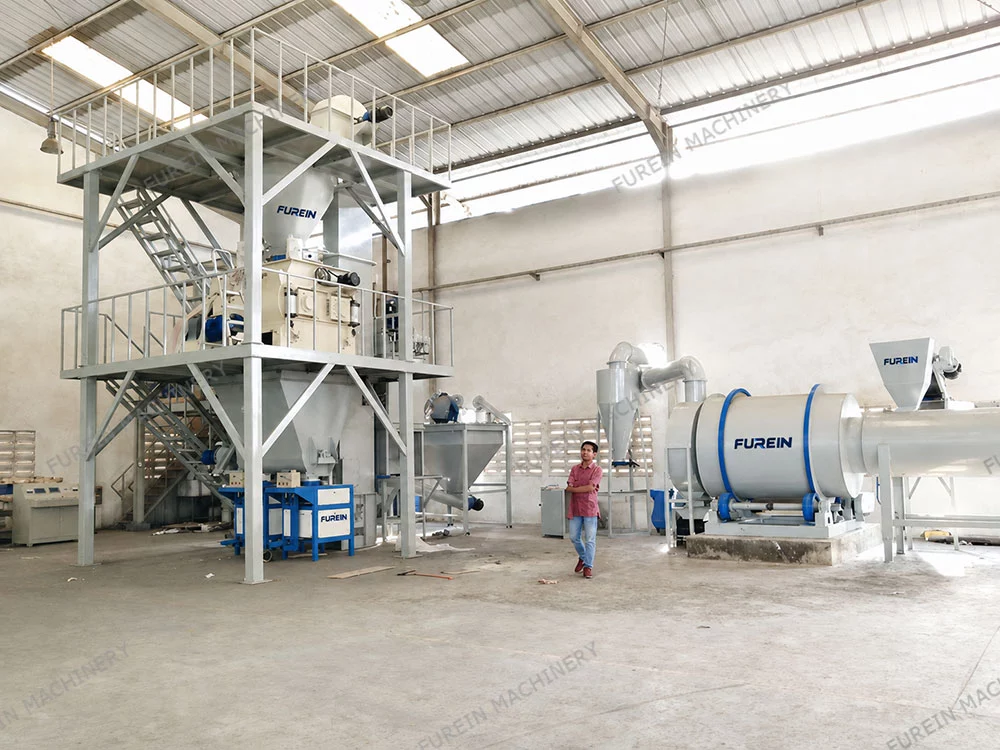
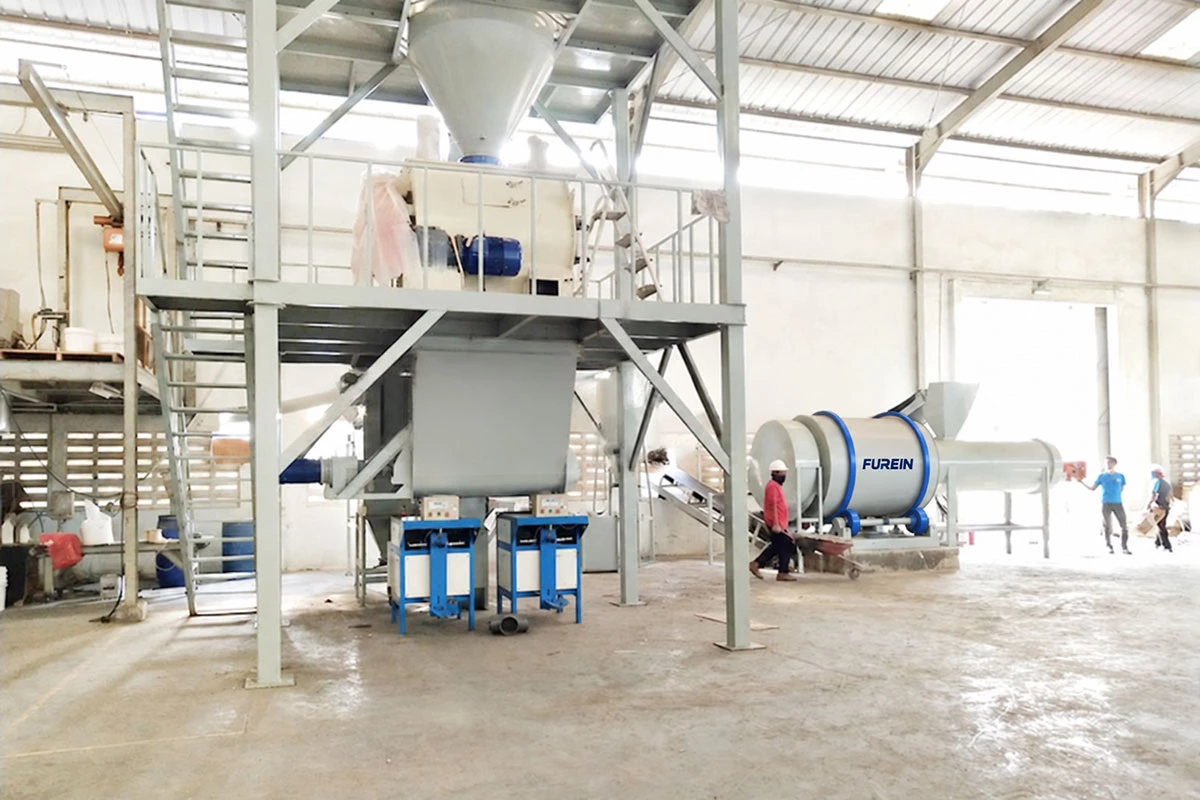
最終的なプラントでは、メインの乾式モルタル製造塔と独立した砂乾燥セクションが結合されました。. 現場写真では, 主な生産構造はワークショップの片側に配置されています, 回転式砂乾燥機と関連処理装置は別々に設置されています.
砂の準備とモルタルの混合は 2 つの異なる段階であるため、この配置を好みました。. まず湿った砂を乾燥させてふるいにかけます。, その後、自動バッチ化および混合システムに入る前に保管場所に移されます。. 乾燥セクションを独立させておくことでメンテナンスも容易になり、主要な生産構造の混雑が軽減されます。.
このプロジェクトから何が学べるか?
今回のタイプロジェクトを振り返って, 公称 10 ~ 15 T/H 容量は実際には最も難しい部分ではありませんでした. より重要な決定は、材料と顧客が計画する工場の運営方法に関するものでした。. 同様の多製品ドライミックスモルタルプラントを計画している場合は、いくつかの点を覚えておく価値があります。.
ミキサーの能力だけでプラント全体を判断しないでください
10 ~ 15 T/H ミキサーは、プラント全体が 10 ~ 15 T/H を連続的に生産できることを自動的に意味するわけではありません。. 乾燥, バッチ処理とパッキングはすべて継続する必要があります.
まずは砂の状態をチェック
濡れた砂を使用する場合, 水分含有量は実際のドライヤー出力に直接影響します.
最小添加量の計算
この数値は、自動マイクロドージングがコストに見合うかどうかを判断する際の最も重要な要素の 1 つです。.
すべてを自動的に自動化しないでください
このプロジェクトでは, お客様は当初、全自動の添加剤投入を希望していました, ただし、非常に少量の投与量と追加費用を確認した後、, 最初の段階では手動給餌の方が合理的でした.
多くの製品を生産する前に洗浄について考える
1本の線でタイルが接着できるなら, グラウト, 漆喰と防水モルタル, 機器が完成する前に製品切り替えを検討する必要がある.
最初にすべてのバッグのサイズをサプライヤーに伝えます
20 kg, 25 kgと 40 kg袋は梱包セクションにさまざまな要件を課します.
通常、これらの詳細は、単純なヘッドライン容量よりも最終的なプラント構成に影響を与えます。.
多配合乾式モルタル生産ラインに関するよくある質問
はい. 今回のタイプロジェクトでは, 同じメインラインが C1 および C2TE タイル接着剤用に計画されました, ready-mix plaster, 研磨グラウトと1K防水モルタル. 主要なバッチングおよび混合装置の共有が可能, でもレシピ管理は, 製品間の添加剤の供給と洗浄を考慮する必要がある.
必ずしもではありません. 乾いた砂を事前に用意して保管できる場合, 小型の乾燥機では、メインラインが開始するまでに長時間稼働できます。. ただし、連続 10 ~ 15 T/H 生産が必要な場合は、, 乾燥機はその出力をサポートするのに十分な乾燥砂を供給する必要があります. 流入する砂の湿気が重要な要因の 1 つ.
お客様は当初、RDP の自動投与を希望していました, HPMC, デンプンエーテル, 顔料およびその他の添加剤. 最小投与量を確認したら, 非常に低用量の物質には、より正確な供給および計量装置が必要であることがわかりました。. コストが大幅に増加しました, そのため、お客様はこの部分のマニュアルを最初の段階として残しておき、将来のアップグレードに備えてオプションを残しておくことにしました。.
はい, 選択した機械に適切な計量範囲があり、必要な梱包速度を達成できる場合. このプロジェクトについて, お客様は 3 つのバッグ重量すべてを必要としていました, そのため、梱包セクションは重量範囲と処理量の両方を考慮して選択する必要がありました。.
合理的な生産順序は非常に役立ちます. 似た色や配合の製品を組み合わせて生産可能, 一方、製品に大きな変更を加えた場合は、適切な洗浄を行う必要があります。. 粉末が残る可能性があるミキサーや搬送箇所にもアクセスしやすいようにする必要があります。.
同様の多製品ドライミックスモルタルプラントの計画?
機器を推奨する前に, 最も役立つ情報は単に「必要です」というものではありません。 10 T/Hプラントです。」
私たちに伝えた方が良いです: あなたの企画した商品, 主な原材料, 砂の湿気, 必要な生産能力, 最小添加量, 配合数, バッグのサイズと利用可能なワークショップスペース.
この情報により, まずどの部分を自動化するかを決定できます, どの材料を個別に保管する必要があるのか、追加の機器が実際に価値をもたらすのはどこなのか. 通常、最も自動化された構成を単に選択するよりも、より実用的なプラントが得られます。