プロジェクトの説明
8–10 T/H クウェートの自動タイル接着剤生産ライン
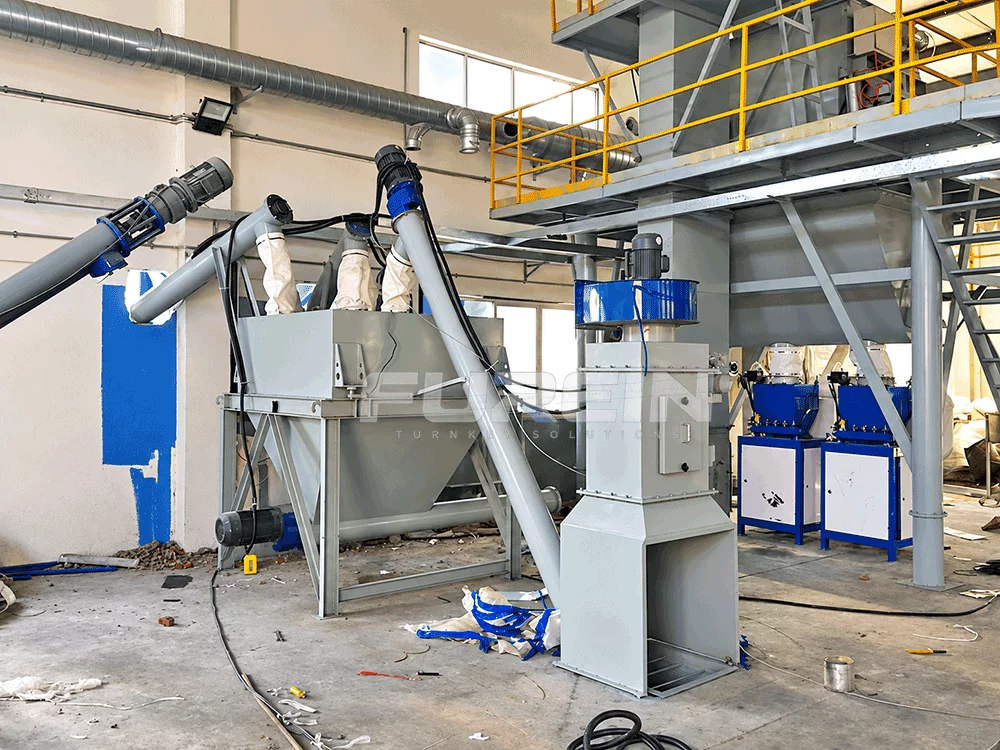
このプロジェクトは 8 ~ 10 T/H です 自動タイル接着剤生産ライン クウェートに設置.
お客様はタイル用接着剤の製造を計画していました。 25 kg バルブバッグ. 砂を扱う生産ラインが必要, セメント, その他の粉末材料および少量の添加剤, 材料保管を完了しながら, 自動計量, 混合と包装を 1 つのシステムで.
お客様には最初からいくつかの明確なプロジェクト条件もありました:
- 目標生産量は 1 時間あたり 8 ~ 10 トン;
- 25 kg バルブバッグパッキン;
- 4つの原料サイロ;
- 約 20 × 15 m 設置可能面積;
- 415 V / 50 Hzローカル電源;
- 自動計量とバッチ処理;
- 集中管理;
- 集塵;
- クウェートの高温労働環境への特別な配慮.
これらの要件により、生産ラインの構成方法が決まりました。.
クウェートタイル接着剤生産ラインの概要
| アイテム | プロジェクト構成 |
|---|---|
| 応用 | タイル用接着剤 |
| 位置 | クウェート |
| 容量 | 8-10T/H |
| メインパッケージ | 25 kg バルブバッグ |
| 砂のサイズ | 約. 500 μm |
| 主な原材料 | 砂, セメント, その他の粉末材料, 添加剤 |
| メインサイロ配置 | 60 m³ + 50 ㎥× 2 + 25 m³ |
| 添加物給餌 | マニュアル |
| ミキサー | 二軸パドルミキサー |
| 電源 | 415 V / 50 ヘルツ |
| 推奨設置場所 | 約. 20 × 15 メートル |
| コントロール | 集中自動制御 |
顧客は何を作成する必要がありましたか?
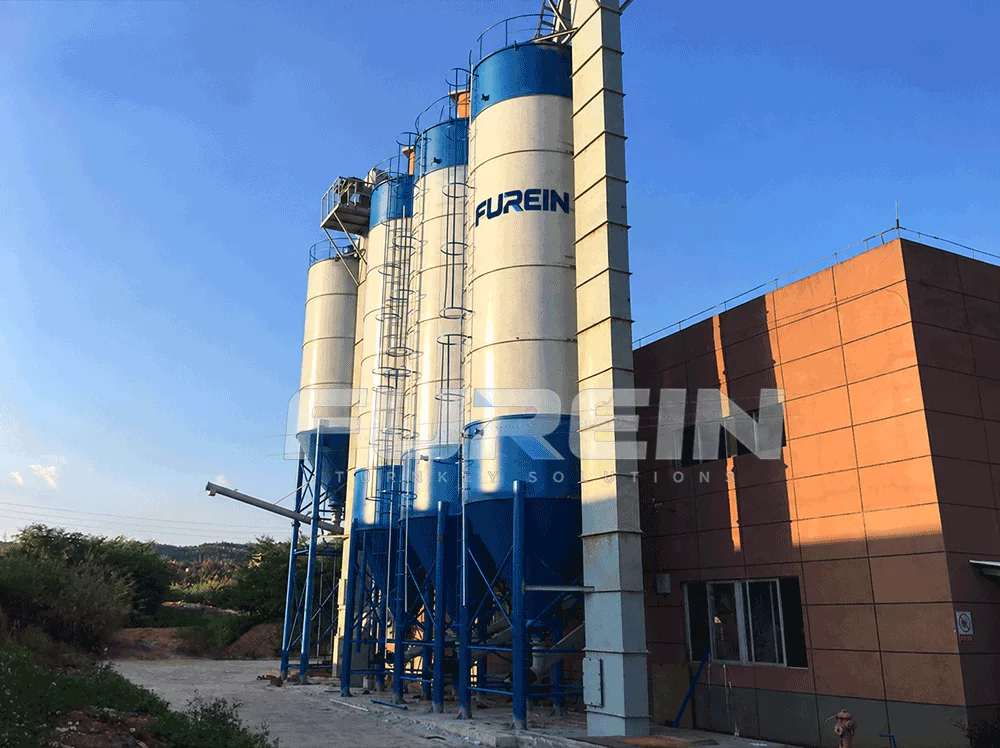
クウェートの顧客とこの乾式モルタル製造プロジェクトについて最初に話し合ったとき, 重要な点は、タイル接着ラインの必要な出力だけではありませんでした。. 私たちはまず、原材料が実際にどのように工場に入るのか、そして各材料がどのように扱われるべきかを理解する必要がありました。. このプロジェクトでは, お客様は砂を使用する予定でした, バルクセメント, 別の粉末材料と少量の添加剤. 砂はジャンボバッグまたは給餌ポイントから供給されます, バケットエレベーターで吊り上げ、2つに分けて保管 50 m3砂サイロ. バルクセメントはセメントタンカーで配送され、空気圧で輸送されます。 60 m3セメントサイロ, 一方、他の粉末材料は、 25 別個の供給および空気輸送システムによる m3 粉末サイロ.
微量添加物に関しては, システムを不必要に複雑にすることはお勧めしませんでした. 投与量が限られていたので、, このタイル接着剤工場では手動供給の方が実用的でした. 議論中の私たちの経験から, これはタイル接着剤の生産ラインを設計する際に早期に確認しなければならないポイントの 1 つです。. 原材料の数, 彼らはどのようにして工場に到着するのか, 砂はすでに乾いているかどうか, 必要なバッグのサイズ, 計量精度と利用可能な作業場スペースはすべて最終構成に影響します. そこで、各原料の実際の供給方法や消費量に応じた供給・保管システムを整えました。, すべての食材に同じ給餌方法を使用するのではなく、.
なぜ 4 つのサイロが使用されたのか?
お客様より設置面積をご提案いただきました。 20 メートル× 15 メートル, このプロジェクトにはこれで十分でした. 収納セクションは次のことを考慮して設計されました。 4つのサイロ: 1つ 60 m3サイロ, 二 50 m3 サイロと 1 つ 25 m3サイロ, 顧客の主な原材料と保管ニーズに基づいて. 屋内構造をより管理しやすく保つため, システムの最も高い部分, バケットエレベーターやサイロを含む, 屋外に並べられていました. これにより、ワークショップ内の必要な高さを制御し、全体のレイアウトをお客様の既存の建物にとってより実用的なものにすることができました。.
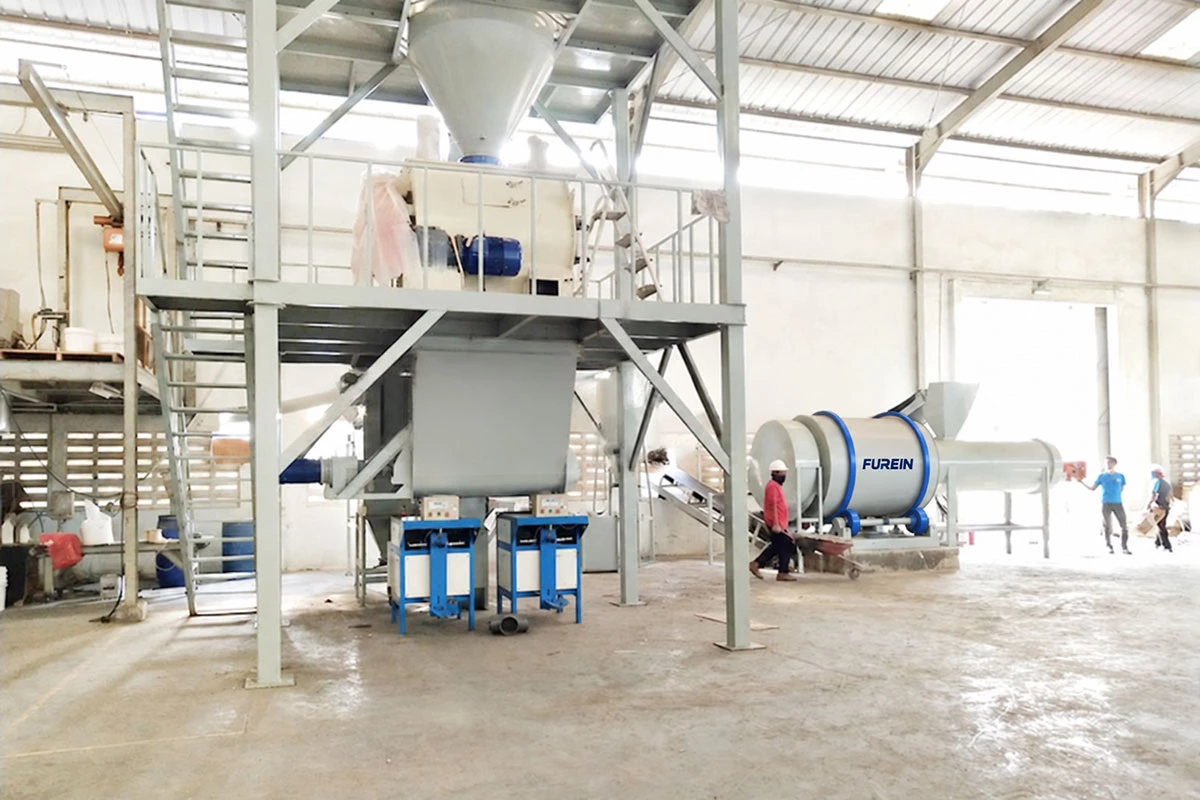
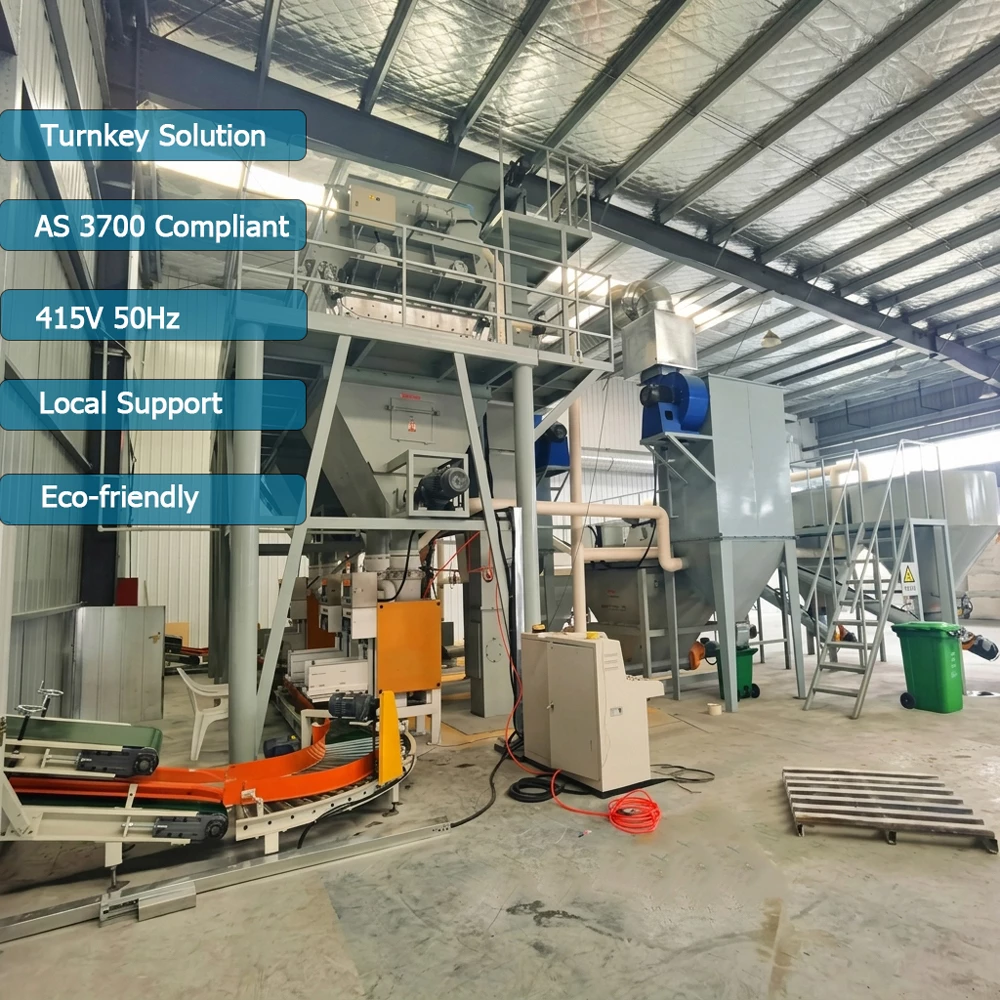
工場内, 可能な限り垂直マテリアルハンドリングを使用しました. バケットエレベーター, サイロ, 計量ホッパー, ミキサー, 完成品のホッパーと梱包装置は異なるレベルに配置され、実用的な場所であればどこでも重力を利用できるようになりました。. 無駄な横搬送を削減し、生産フローをコンパクトに保ちます。. すでにワークショップを行っているお客様へ, この種の垂直配置は、多くの場合、単に小型のマシンを選択するよりも便利です。, なぜなら、本当の問題は、タイル接着プロセス全体が利用可能なスペース内に収まり、スムーズに動作できるかどうかだからです。.
私たちが常にお客様に説明しているのは、プラントの能力だけでサイロの数を選択すべきではないということです。. 個別の保管が必要な主要原材料の数に基づいて決定する必要があります。, 各材料の毎日の消費量, 資料が届く頻度, 異なる砂や粉末を別々に保管する必要があるかどうか. 言い換えると, サイロの配置は実際の生産プロセスに従う必要があります. そのため、通常は設備構成を決定する前にプラントレイアウトを確認します。.
どうでしたか 20 × 15 m 使用工場面積?
お客様より設置面積をご提案いただきました。 20 メートル× 15 メートル, このプロジェクトにはこれで十分でした. 保管セクションは 4 つのサイロを中心に設計されました: 1つ 60 m3サイロ, 二 50 m3 サイロと 1 つ 25 m3サイロ, 顧客の主な原材料と保管ニーズに基づいて. 屋内構造をより管理しやすく保つため, システムの最も高い部分, バケットエレベーターやサイロを含む, 屋外に並べられていました. これにより、ワークショップ内の必要な高さを制御し、全体のレイアウトをお客様の既存の建物にとってより実用的なものにすることができました。.
工場内, 可能な限り垂直マテリアルハンドリングを使用しました. ザ バケットエレベーター, サイロ, 計量ホッパー, ミキサー, 完成品のホッパーと梱包装置は異なるレベルに配置され、実用的な場所であればどこでも重力を利用できるようになりました。. 無駄な横搬送を削減し、生産フローをコンパクトに保ちます。. すでにワークショップを行っているお客様へ, この種の垂直配置は、多くの場合、単に小型のマシンを選択するよりも便利です。, なぜなら、本当の問題は、タイル接着プロセス全体が利用可能なスペース内に収まり、スムーズに動作できるかどうかだからです。.
私たちが常にお客様に説明しているのは、プラントの能力だけでサイロの数を選択すべきではないということです。. 個別の保管が必要な主要原材料の数に基づいて決定する必要があります。, 各材料の毎日の消費量, 資料が届く頻度, 異なる砂や粉末を別々に保管する必要があるかどうか. 言い換えると, サイロの配置は実際の生産プロセスに従う必要があります. そのため、通常は設備構成を決定する前にプラントレイアウトを確認します。.
混合前の自動計量
主な原材料について, オペレーターに各バッチを手動で測定させるのではなく、自動計量を使用するシステムを設計しました。. 計量部には自動計量ホッパーを装備, ロードセルと空気圧バルブ, 元のプロジェクト要件では静的計量誤差目標を ±2% 未満に設定. 技術的な議論の中で, 3 つの 1.5 トン ロードセルが指定されました, KELI または別の信頼できるブランドを優先オプションとして選択. タイル用接着剤製造用, 安定した製品品質は安定したバッチ処理から始まるため、この部分は適切に行う価値があります。. 同じ式をバッチ間で正確に繰り返すことができない場合, たとえ優れたミキサーであっても、後で問題を解決することはできません.
微量添加物に関しては, 私たちは別のアプローチをとりました. 投与量が少ないので, ラインをより「自動」に見せるためだけに別の自動投与システムを追加することはお勧めしませんでした。そうなると、コストが増加し、システムがより複雑になり、実用的な価値はあまり得られません。. その代わり, 計量システムに接続されたスクリューコンベアに小さな手動添加剤供給ポートを設計しました。, そのため、オペレーターは必要に応じてこれらのマテリアルを直接追加できます。. これにより、主原料は自動的に制御され、少量の原料はシンプルで扱いやすくなります。. 私たちの経験では, 通常、これは自動化間のより現実的なバランスです。, への投資と日常業務 8-10 tphタイル接着剤生産ライン.
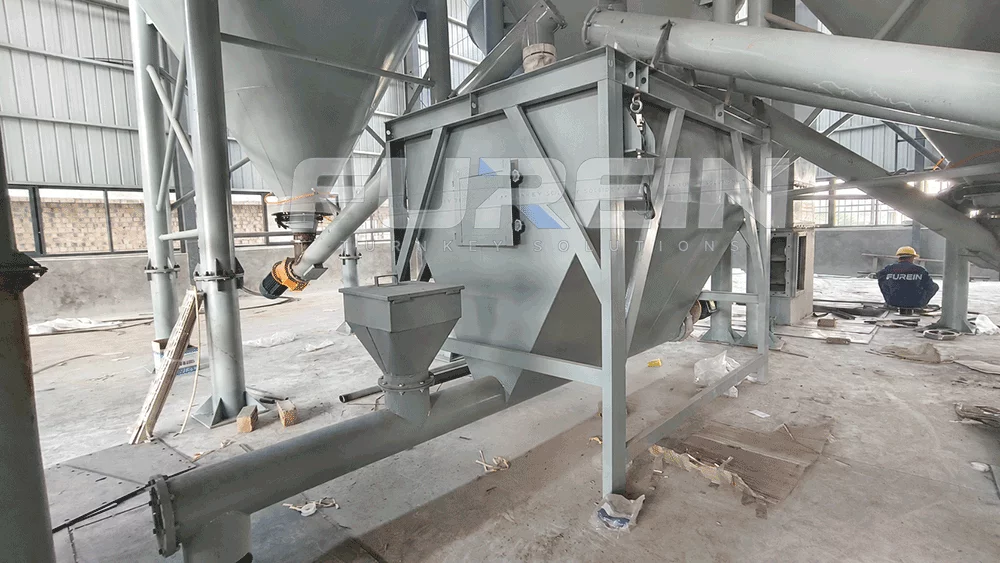
タイル接着剤用二軸パドルミキサー
このプロジェクトについて, 私たちはを選択しました 二軸パドルミキサー 約の作業バッチで 1 トン. 2 本のシャフトが反対方向に回転し、高速なクロスミキシングを実現します。, 適切な条件下での目標混合時間は約 1 ~ 1.5 分です。. 6-8 数分でタイル接着剤の 1 バッチが生産されます. でも, タイル接着剤生産ラインのサイジング時, ミキサーの音量だけを考慮することはありません. 実際の生産量は、完全なサイクル、つまり給餌に依存します。, 重さを量る, 混合, 排出と梱包.
完成品ホッパー・梱包部
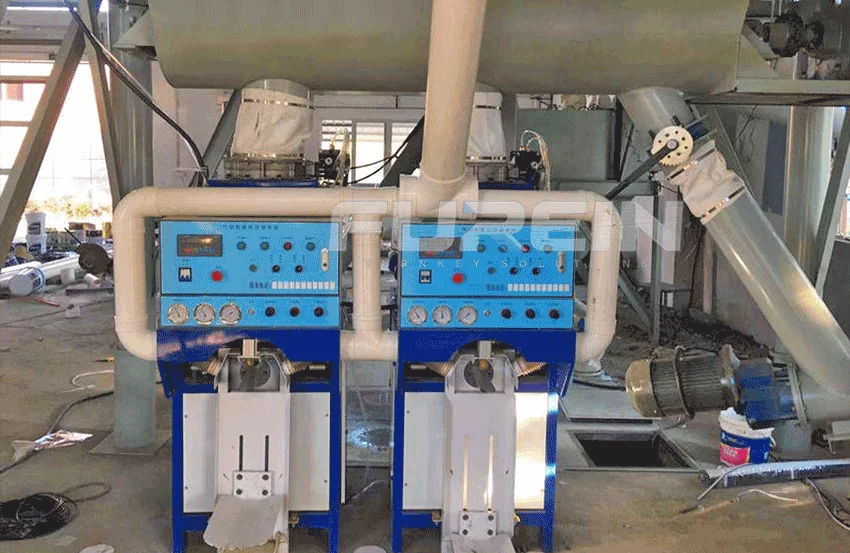
混合後, 完成したタイル接着剤は、梱包セクションに入る前にバッファーホッパーに排出されます。. これにより、ミキサーはすべてのバッグが満たされるのを待たずに次のバッチを続行できます。, そのため、混合セクションと梱包セクションがより独立して作業できるようになります。. このプロジェクトについて, 顧客が必要とした 25 kg バルブバッグ.
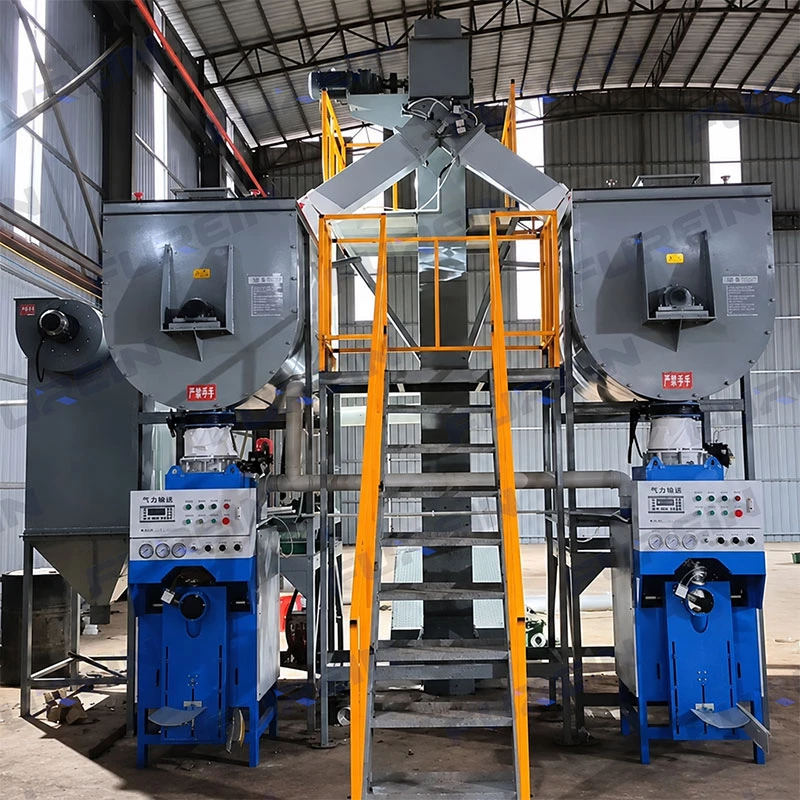
私たちの バルブバッグ梱包機 1 分あたり約 6 ~ 7 袋を充填できます。 25 kg袋. オペレーターの荷物の配置速度と目標生産量を考慮して、 10 T/H, このラインには 2 台の包装機で十分です. 顧客はまた、±200 g の梱包公差を要求しました。, そのため、容量と計量精度の両方を考慮して梱包構成を選択する必要がありました。.
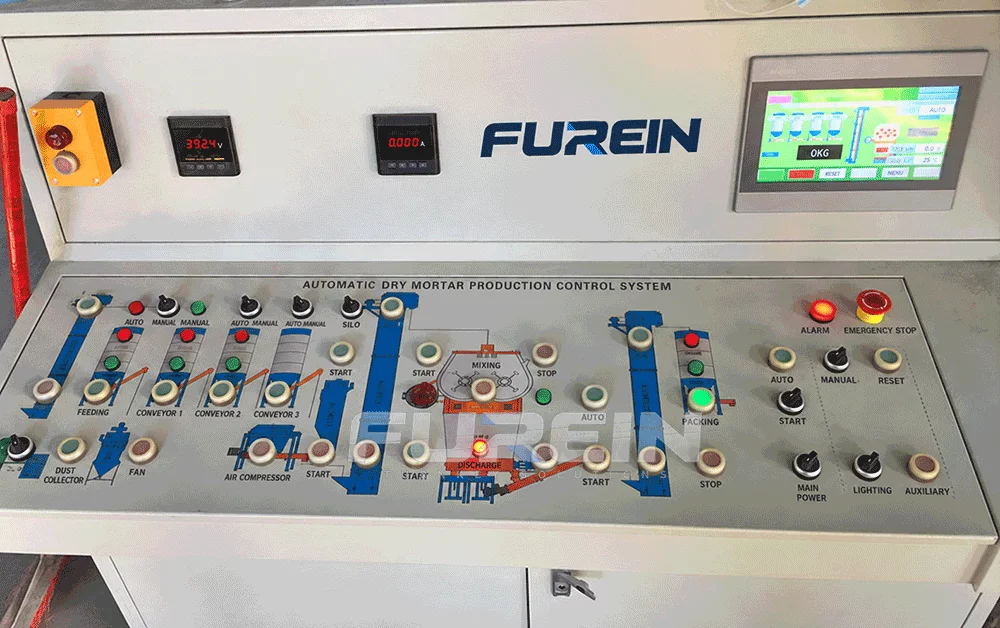
シーメンス PLC 制御システム
タイル接着剤生産ラインは集中PLC制御システムを使用しています, オペレーターが主要機器を管理できるようにするため, 1 つのコントロールパネルからの自動計量および供給シーケンス. 顧客はPLC制御を必要としました, タッチスクリーン HMI, 自動および手動操作, プロセス表示およびアラーム機能. このプロジェクトについて, 現地の作業環境のため、制御キャビネットにも冷却システムが必要でした.
お客様は特にシーメンスを求めていました, そこで、電気的構成を最終決定する前に 1 つの点を明確にしました。: PLC だけがシーメンスであるべきだという意味ですか?, またはキャビネット内のすべての主要な電気コンポーネントも同様に? これにより、コストと納期に大きな違いが生じます. 見積書を比較する場合, どの部品がシーメンスである必要があるかを正確に確認したほうがよいでしょう - PLC, HMI, インバータ, ブレーカー, 接触器, モーター, 単に「シーメンス制御システム」と書くのではなく、完全な制御キャビネットを指します。
同様のタイル接着剤生産ラインの計画?
タイル接着剤工場を準備している場合, 予備構成を行うには、次の情報があれば十分です。.
- 必要な生産能力 (トン/時間).
- タイル接着剤配合または主原料一覧.
- さまざまな砂と粉末材料の数.
- 砂はすでに乾いているかどうか.
- どのようにセメント, 砂と粉があなたの工場に届けられます.
- 必要なバッグの種類とサイズ.
- 利用可能なワークショップの長さ, 幅と高さ.
- 現地の電圧と周波数.
この情報により, タイル接着剤の生産ライン構成と工場レイアウトをより正確に選択できるようになりました。.
よくある質問
目標生産能力は 8–10トン/時.
提案されたバッチ処理システムでは、バッチごとに約 1 トンを使用しました, 全体的な生産サイクルは、必要な時間当たりの生産量を中心に設計されています.
お客様は 4 つのサイロを要求しました:
- 1つ 60 m3サイロ;
- 二 50 m3 サイロ;
- 1つ 25 m3サイロ.
サイロは、顧客の生産プロセスに応じて、さまざまな主要原材料に使用されました.
このプロジェクトについて, FUREINでは主要機器を約100m以内に配置できることを確認 20 × 15 メートル.
別のプロジェクトに必要な実際のスペースはサイロの量によって異なります, 作業場の高さ, 給餌方法と梱包の仕方.
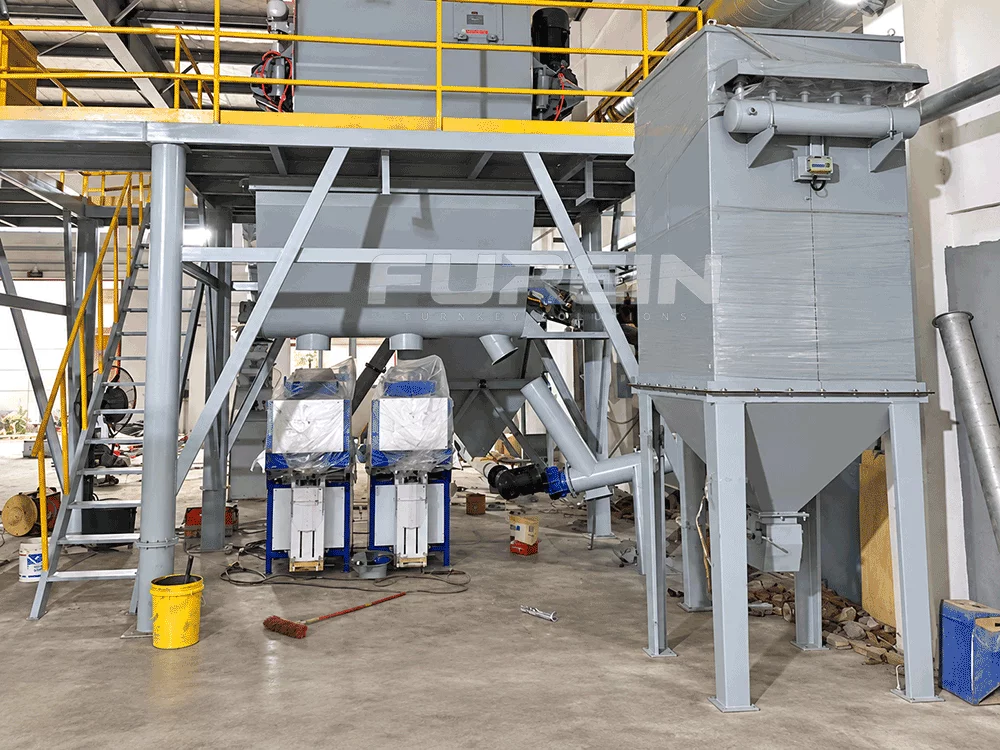
プロジェクト写真は、完成品ホッパーの下に設置された2台のバルブ袋詰め機です。.
複数の梱包出口を使用すると、袋詰めセクションと混合システムの出力を一致させるのに役立ち、梱包が生産のボトルネックになるリスクを軽減します。.
顧客は±200 gの精度を要求しました.
当初見積もられた標準的な梱包機は、このより厳しい要件を満たしていませんでした, そこで、別の梱包機オプションが提案されました。.
最終的に達成可能な精度は、選択した機械および材料の特性に従って常に確認する必要があります。.
はい, シーメンス製PLCを指定可能.
でも, 購入者は、Siemens が PLC のみに必要なのか、他の電気コンポーネントにも必要なのかを明確に述べる必要があります。.
これは設備コストに影響します, コンポーネントの選択とリードタイム.